- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
వివిధ మోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ కాన్ఫిగరేషన్లు మోల్డ్ అసెంబ్లీని ఎలా ప్రభావితం చేస్తాయి?
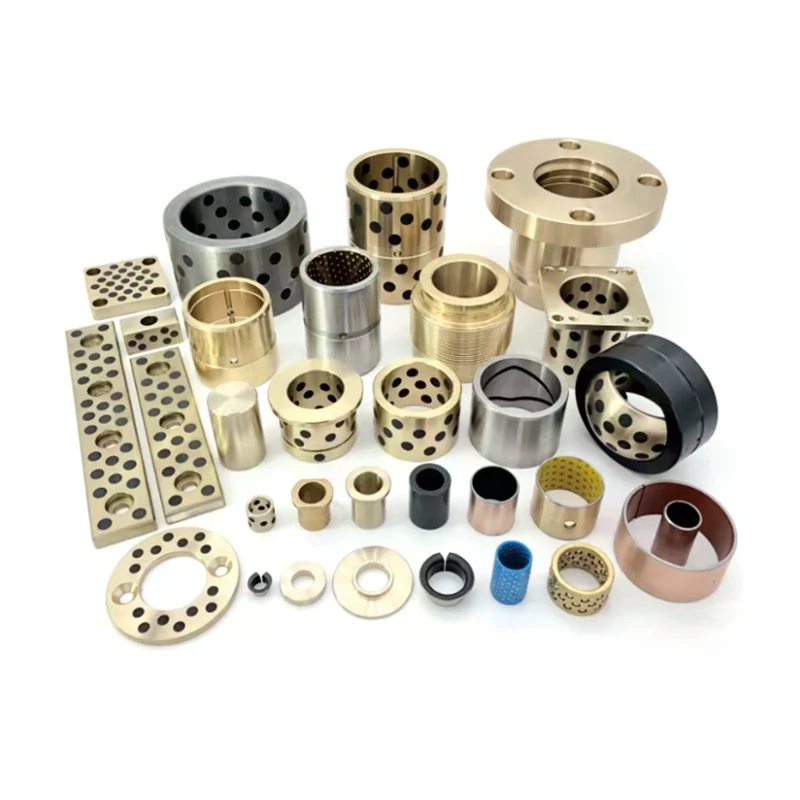
రెండు అచ్చులు ఒకే కుహరం రూపకల్పన మరియు ఒకే అచ్చు ప్రక్రియను ఉపయోగించగలవు, అయినప్పటికీ ఒకటి నాలుగు రోజుల్లో సమావేశమవుతుంది మరియు మరొకటి మూడు వారాలు పడుతుంది. వ్యత్యాసం తరచుగా కుహరం పని కాదు. ఇదిమోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ఆకృతీకరణ. అచ్చు బేస్ ప్లేట్ స్టాక్, గైడ్ పిల్లర్ లేఅవుట్, ఎజెక్టర్ సిస్టమ్, రిటర్న్ మెకానిజం మరియు మౌంటు ఇంటర్ఫేస్ను నిర్ణయిస్తుంది. ప్రామాణిక భాగాలు ఆ మూలకాలు ఎలా కనెక్ట్ అవుతాయి, అవి ఎలా సర్దుబాటు చేయబడతాయి మరియు వాటిని ఎంత సులభంగా భర్తీ చేయవచ్చో నిర్ణయిస్తాయి. అసెంబ్లీతో సంబంధం లేకుండా ఈ కాన్ఫిగరేషన్లను ఎంచుకున్నప్పుడు, అచ్చు బిల్డర్ పాకెట్స్, షిమ్మింగ్ ప్లేట్లను రీవర్క్ చేయడం, ఎజెక్టర్ ప్లేట్లను సమలేఖనం చేయడం మరియు సరిపోలని ఇంటర్ఫేస్లను సరి చేయడం కోసం సమయాన్ని వెచ్చిస్తాడు. అవి అసెంబ్లీని దృష్టిలో ఉంచుకుని ఎంపిక చేయబడినప్పుడు, అచ్చు ఊహించదగిన క్రమంలో కలిసిపోతుంది, సర్దుబాట్లు తక్కువగా ఉంటాయి మరియు నిర్వహణ యాక్సెస్ సూటిగా ఉంటుంది.
ఈ గైడ్ అచ్చు అసెంబ్లీ కోసం Moldbase మరియు స్టాండర్డ్ పార్ట్ సెట్లను కొనుగోలు చేసే సేకరణ బృందాల కోసం వ్రాయబడింది. వివిధ కాన్ఫిగరేషన్లు అసెంబ్లీ సీక్వెన్స్, టాలరెన్స్ స్టాక్, సర్దుబాటు సమయం మరియు నిర్వహణ యాక్సెస్ను ఎలా ప్రభావితం చేస్తాయో ఇది వివరిస్తుంది. ప్రతి విభాగం విభిన్న కోణం నుండి విషయాన్ని సంప్రదిస్తుంది: మోల్డ్బేస్ శక్తులు తీసుకునే నిర్ణయాలు, ప్రామాణిక పార్ట్ టాలరెన్స్లు వినియోగించే సమయం, అత్యధిక ప్రమాదాన్ని సృష్టించే ఇంటర్ఫేస్లు, మెటీరియల్స్ మరియు ప్లేట్ మందం అమరికను ప్రభావితం చేసే విధానం మరియు కొనుగోలుదారులు ఆర్డర్ చేసే ముందు సరఫరాదారుని అడగవలసిన ప్రశ్నలు. కంటెంట్ అచ్చు బిల్డర్కు బదిలీ కాకుండా అసెంబ్లీ ప్రమాదాన్ని తగ్గించే కాన్ఫిగరేషన్లను పేర్కొనడంలో కొనుగోలుదారులకు సహాయం చేయడానికి ఉద్దేశించబడింది. Moldburger Mold Industry Co., Ltd.లోని మా ఫ్యాక్టరీ మోల్డ్ అసెంబ్లీ కోసం మోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ సెట్లను సరఫరా చేస్తుంది మరియు దిగువ మార్గదర్శకత్వం ఆ పనిలో మనం చూసే అసెంబ్లీ సమస్యలను ప్రతిబింబిస్తుంది.
విషయ సూచిక
- 1. అసెంబ్లీ సమయంలో మోల్డ్బేస్ కాన్ఫిగరేషన్ ఫోర్స్ ఏ నిర్ణయాలను తీసుకుంటుంది?
- 2. స్టాండర్డ్ పార్ట్ టాలరెన్స్లు అసెంబ్లీ సమయం మరియు తిరిగి పనిని ఎలా ప్రభావితం చేస్తాయి?
- 3. ఏ ప్రామాణిక పార్ట్ ఇంటర్ఫేస్లు అత్యధిక అసెంబ్లీ ప్రమాదాన్ని సృష్టిస్తాయి?
- 4. మోల్డ్బేస్ మెటీరియల్స్ మరియు ప్లేట్ మందం అమరిక మరియు స్థిరత్వాన్ని ఎలా ప్రభావితం చేస్తాయి?
- 5. అసెంబ్లీ సంసిద్ధత కోసం కొనుగోలుదారులు మోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ సప్లయర్లను ఎలా పోల్చాలి?
- 6. ముగింపు
- 7. తరచుగా అడిగే ప్రశ్నలు (FAQ)
1. అసెంబ్లీ సమయంలో మోల్డ్బేస్ కాన్ఫిగరేషన్ ఫోర్స్ ఏ నిర్ణయాలను తీసుకుంటుంది?
మోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ కాన్ఫిగరేషన్ మొదటి ప్లేట్ను బెంచ్పై ఉంచడానికి ముందు అసెంబ్లీ నిర్ణయాల క్రమాన్ని బలవంతం చేస్తుంది. అత్యంత ప్రాథమిక నిర్ణయం మోల్డ్బేస్ రకం: రెండు-ప్లేట్, మూడు-ప్లేట్ లేదా ప్రామాణికం కాని స్టాక్. ప్లేట్ స్టాక్ చిన్నది మరియు గైడ్ పిల్లర్ లేఅవుట్ నేరుగా ఉన్నందున రెండు-ప్లేట్ మోల్డ్బేస్ సమీకరించడం చాలా సులభం. మూడు-ప్లేట్ మోల్డ్బేస్ రన్నర్ ప్లేట్ మరియు రెండవ ప్రారంభ ఇంటర్ఫేస్ను జోడిస్తుంది, అంటే మరిన్ని గైడ్ పిల్లర్లు, ఎక్కువ రిటర్న్ స్ప్రింగ్లు మరియు ప్లేట్ల మధ్య మరింత సంక్లిష్టమైన టైమింగ్ రిలేషన్షిప్. ప్రామాణికం కాని స్టాక్ ప్రత్యేక రన్నర్ సిస్టమ్ లేదా సైడ్ యాక్షన్ను కలిగి ఉంటుంది, అయితే దీనికి అసెంబ్లీ సమయాన్ని పెంచే అనుకూల ప్లేట్లు మరియు అనుకూల ప్రామాణిక పార్ట్ ఇంటర్ఫేస్లు కూడా అవసరం.
రెండవ నిర్ణయం ప్లేట్ లేఅవుట్. A ప్లేట్, B ప్లేట్, ఎజెక్టర్ ప్లేట్లు మరియు బ్యాకింగ్ ప్లేట్లు తప్పనిసరిగా కేవిటీ మరియు ఎజెక్టర్ సిస్టమ్కు పరిమాణంలో ఉండాలి. ఎజెక్టర్ పిన్ల సంఖ్యకు ఎజెక్టర్ ప్లేట్ ప్రాంతం చాలా తక్కువగా ఉంటే, పిన్లను తప్పనిసరిగా మార్చాలి లేదా ఎజెక్టర్ ప్లేట్ను భర్తీ చేయాలి. గైడ్ పిల్లర్ అంతరం కుహరం లేఅవుట్కు చాలా ఇరుకైనట్లయితే, అచ్చును పునఃరూపకల్పన చేయాలి. దిగువ పట్టిక ప్రధాన మోల్డ్బేస్ కాన్ఫిగరేషన్ ఎంపికలను వాటి అసెంబ్లీ పరిణామాలకు మ్యాప్ చేస్తుంది.
| కాన్ఫిగరేషన్ ఎంపిక | అసెంబ్లీ పరిణామం | సేకరణ ప్రశ్న |
| రెండు-ప్లేట్ వర్సెస్ మూడు-ప్లేట్ | మూడు-ప్లేట్ రన్నర్ ప్లేట్ మరియు అదనపు గైడ్ ఇంటర్ఫేస్ను జోడిస్తుంది | మోల్డ్బేస్ ఆర్డర్ చేయడానికి ముందు రన్నర్ సిస్టమ్ నిర్ధారించబడిందా? |
| స్టాండర్డ్ వర్సెస్ నాన్-స్టాండర్డ్ స్టాక్ | ప్రామాణికం కాని వాటికి అనుకూల ప్లేట్లు మరియు అనుకూల పార్ట్ ఫిట్లు అవసరం | కస్టమ్ ప్లేట్లు పరిమాణం మరియు సహనంతో ఉన్నాయా? |
| గైడ్ పిల్లర్ లేఅవుట్ | ప్లేట్ అమరిక మరియు అసెంబ్లీ క్రమాన్ని నిర్ణయిస్తుంది | లేఅవుట్ కేవిటీ మరియు ఎజెక్టర్ లేఅవుట్కు అనుకూలంగా ఉందా? |
| ఎజెక్టర్ ప్లేట్ పరిమాణం | ఎజెక్టర్ పిన్ కౌంట్ మరియు ప్లేస్మెంట్ను నిర్ణయిస్తుంది | ప్లేట్ ఆర్డర్ చేయడానికి ముందు ఎజెక్టర్ నమూనా నిర్వచించబడిందా? |
| తిరిగి వసంత అమరిక | ప్లేట్ రిటర్న్ మరియు భద్రతను నిర్ణయిస్తుంది | స్ప్రింగ్ పాకెట్స్ మరియు ప్రీలోడ్ పేర్కొనబడ్డాయా? |
| మౌంటు ఇంటర్ఫేస్ | మౌల్డింగ్ మెషిన్ ప్లాటెన్తో సరిపోతుందని నిర్ణయిస్తుంది | లొకేటింగ్ రింగ్ మరియు క్లాంప్ స్లాట్ నమూనా నిర్ధారించబడిందా? |
మూడవ నిర్ణయం ఎజెక్టర్ వ్యవస్థ. ఎజెక్టర్ ప్లేట్, ఎజెక్టర్ పిన్స్, రిటర్న్ పిన్స్ మరియు స్ప్రింగ్లను తప్పనిసరిగా సెట్గా ఎంచుకోవాలి. సరిపోలని సెట్ బైండింగ్, అసమాన ఎజెక్షన్ లేదా అకాల దుస్తులు ఉత్పత్తి చేస్తుంది. నాల్గవ నిర్ణయం నీరు మరియు గాలి సర్క్యూట్. ప్లేట్లు డ్రిల్లింగ్ చేయడానికి ముందు నీటి లైన్లు మరియు ఎయిర్ లైన్ల స్థానాన్ని తప్పనిసరిగా ప్లాన్ చేయాలి. శీతలీకరణ లేఅవుట్కి ఆలస్యంగా మార్చడానికి ప్లేట్ రీప్లేస్మెంట్ అవసరం కావచ్చు, ఇది మొత్తం అసెంబ్లీని ఆలస్యం చేస్తుంది. ఐదవ నిర్ణయం ట్రైనింగ్ మరియు హ్యాండ్లింగ్ అమరిక. సరైన లిఫ్టింగ్ పాయింట్లు లేని పెద్ద మోల్డ్బేస్ సురక్షితంగా సమీకరించడం కష్టం మరియు సమయాన్ని జోడించే రిగ్గింగ్ మార్పులు అవసరం కావచ్చు.
Moldburger Mold Industry Co., Ltd.లోని మా ఇంజనీరింగ్ బృందం Moldbase మరియు స్టాండర్డ్ పార్ట్ ఆర్డర్ విడుదలయ్యే ముందు ఈ నిర్ణయాలను లాక్ చేయడానికి కొనుగోలుదారులతో కలిసి పని చేస్తుంది. మేము ప్లేట్ లేఅవుట్, గైడ్ పిల్లర్ స్పేసింగ్, ఎజెక్టర్ ప్యాటర్న్ మరియు క్యావిటీ డిజైన్ మరియు మెషిన్ ఇంటర్ఫేస్కు వ్యతిరేకంగా మౌంటు ఇంటర్ఫేస్ను సమీక్షిస్తాము. మోల్డ్బేస్ వచ్చే పరిస్థితిని నిరోధించడమే లక్ష్యం మరియు ఎజెక్టర్ ప్లేట్ అవసరమైన పిన్ నమూనాను కలిగి ఉండదని అసెంబ్లీ బృందం కనుగొంటుంది. ఆర్డర్కు ముందు చిన్న సమీక్ష ఆర్డర్ తర్వాత ప్లేట్ రీప్లేస్మెంట్ కంటే తక్కువ ఖర్చుతో కూడుకున్నది.
2. స్టాండర్డ్ పార్ట్ టాలరెన్స్లు అసెంబ్లీ సమయం మరియు తిరిగి పనిని ఎలా ప్రభావితం చేస్తాయి?
స్టాండర్డ్ పార్ట్ టాలరెన్స్లు అసెంబ్లీ సమయాన్ని ప్రభావితం చేస్తాయి ఎందుకంటే ప్రామాణిక భాగం మరియు మోల్డ్బేస్ మధ్య లేదా రెండు ప్రామాణిక భాగాల మధ్య ప్రతి ఇంటర్ఫేస్కు ఫిట్ అవసరం. కొంచెం పెద్ద పరిమాణంలో ఉన్న గైడ్ స్తంభం శక్తి లేకుండా గైడ్ బుషింగ్లోకి ప్రవేశించదు. కొద్దిగా తక్కువ పరిమాణంలో ఉన్న రిటర్న్ పిన్ ఎజెక్టర్ ప్లేట్ను సరైన స్థానంలో ఉంచదు. కొంచెం పొడవుగా ఉండే ఎజెక్టర్ పిన్ భాగాన్ని గుర్తు చేస్తుంది లేదా ఎజెక్టర్ ప్లేట్ను ప్రీలోడ్ చేస్తుంది. అసెంబ్లీ బృందం అవసరమైన ఫిట్ని సాధించడానికి భాగాలను కొలిచేందుకు, రీమింగ్ చేయడానికి, షిమ్మింగ్ చేయడానికి లేదా భర్తీ చేయడానికి సమయాన్ని వెచ్చిస్తుంది. దిగువ పట్టిక సాధారణంగా మధ్యస్థ-పరిమాణ అచ్చులో ప్రామాణిక పార్ట్ టాలరెన్స్లను వినియోగించే అసెంబ్లీ సమయాన్ని విడదీస్తుంది.
| అసెంబ్లీ కార్యాచరణ | సాధారణ సమయం | ఆలస్యం యొక్క ప్రధాన కారణం | కాన్ఫిగరేషన్ లివర్ |
| గైడ్ పిల్లర్ మరియు బుషింగ్ ఫిట్ | 2 నుండి 6 గంటలు | తప్పుగా అమర్చడం లేదా సహనం అసమతుల్యత | సరిపోలిన సెట్లు మరియు గైడ్ పిల్లర్ లేఅవుట్ను పేర్కొనండి |
| ఎజెక్టర్ ప్లేట్ అమరిక | 3 నుండి 8 గంటలు | తిరిగి పిన్ ఫిట్ మరియు ప్లేట్ సమాంతరత | ఎజెక్టర్ ప్లేట్ మందం మరియు పిన్ ఫిట్ని పేర్కొనండి |
| ఎజెక్టర్ పిన్ పొడవు సర్దుబాటు | 2 నుండి 6 గంటలు | పిన్ పొడవు వైవిధ్యం మరియు ప్లేట్ స్టాక్ టాలరెన్స్ | పిన్ పొడవు టాలరెన్స్ మరియు గ్రైండ్ అలవెన్స్ను పేర్కొనండి |
| స్ప్రింగ్ పాకెట్ మరియు ప్రీలోడ్ | 1 నుండి 4 గంటలు | పాకెట్ లోతు మరియు స్ప్రింగ్ ఫ్రీ పొడవు | స్ప్రింగ్ పాకెట్స్ మరియు స్ప్రింగ్ గ్రేడ్ను పేర్కొనండి |
| రింగ్ మరియు స్ప్రూ బుషింగ్ను గుర్తించడం | 1 నుండి 3 గంటలు | ఏకాగ్రత మరియు యంత్ర ఇంటర్ఫేస్ | ఆర్డర్ చేయడానికి ముందు మెషిన్ ఇంటర్ఫేస్ని నిర్ధారించండి |
| నీరు మరియు గాలి అమరికలు | 2 నుండి 5 గంటలు | థ్రెడ్ ఫిట్ మరియు పోర్ట్ స్థానం | పోర్ట్ స్టాండర్డ్ మరియు ఫిట్టింగ్ రకాన్ని పేర్కొనండి |
సహనం-సంబంధిత కార్యకలాపాలు సామాన్యమైనవి కావు అని సమయ విచ్ఛిన్నం చూపిస్తుంది. మధ్య తరహా అచ్చులో, అవి 11 నుండి 32 గంటల అసెంబ్లీ సమయాన్ని లెక్కించగలవు. భాగాలు సరిపోలకపోతే, సమయం రెట్టింపు అవుతుంది ఎందుకంటే బృందం తప్పనిసరిగా విడదీయాలి, కొలవాలి, రీప్లేస్మెంట్లను ఆర్డర్ చేయాలి మరియు మళ్లీ కలపాలి. ఈ సమయాన్ని తగ్గించే సేకరణ నిర్ణయం కేవలం కఠినమైన సహనాన్ని కొనుగోలు చేయడం కాదు. ఇది మొత్తం అసెంబ్లీలో సహనాన్ని నియంత్రించే సరఫరాదారు నుండి సరిపోలిన సెట్ను కొనుగోలు చేయడం. ఒక గైడ్ పిల్లర్ సహనంలో ఉంది కానీ బుషింగ్తో సరిపోలడం ఇప్పటికీ సమస్యగా ఉంది. సరిపోలిన సెట్ ఇంటర్ఫేస్లో అసమతుల్యతను తొలగిస్తుంది.
మా ఫ్యాక్టరీ వద్దMoldburger Mold Industry Co., Ltd. సరిపోలిన గైడ్ పిల్లర్ మరియు బుషింగ్ జతలతో మోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ సెట్లను సరఫరా చేస్తుంది, నియంత్రిత ఎజెక్టర్ ప్లేట్ మందం మరియు డాక్యుమెంట్ చేయబడిన పిన్ లెంగ్త్ టాలరెన్స్. మేము ఊహించిన ఫిట్ మరియు సర్దుబాటు భత్యంతో అసెంబ్లీ డ్రాయింగ్ను కూడా అందిస్తాము. అసెంబ్లీ బృందం బెంచ్పై గడిపే ట్రయల్-అండ్-ఎర్రర్ సమయాన్ని తగ్గించడమే లక్ష్యం. భాగాలు సరిపోలినప్పుడు, అసెంబ్లీ సీక్వెన్స్ దిద్దుబాటు క్రమం కాకుండా ధృవీకరణ క్రమం అవుతుంది.
కొనుగోలుదారు కోసం, కొనుగోలు ఆర్డర్లో సరిపోయే అవసరాలను చేర్చడం అనేది ఆచరణాత్మక దశ. గైడ్ పిల్లర్ మరియు బుషింగ్ ఫిట్, ఎజెక్టర్ ప్లేట్ ప్యారలలిజం, ఎజెక్టర్ పిన్ లెంగ్త్ టాలరెన్స్ మరియు స్ప్రింగ్ పాకెట్ డైమెన్షన్లను పేర్కొనండి. ఈ అవసరాలను వ్రాతపూర్వకంగా నిర్ధారించగల సరఫరాదారు అసెంబ్లీని అర్థం చేసుకునే సరఫరాదారు. కేటలాగ్ నంబర్లను మాత్రమే అందించే సరఫరాదారు అనేది అసెంబ్లీ బృందానికి సరిపోయేటటువంటి సరఫరాదారు.
3. ఏ ప్రామాణిక పార్ట్ ఇంటర్ఫేస్లు అత్యధిక అసెంబ్లీ ప్రమాదాన్ని సృష్టిస్తాయి?
ప్రతి స్టాండర్డ్ పార్ట్ ఇంటర్ఫేస్ ఒకే అసెంబ్లీ రిస్క్ను కలిగి ఉండదు. కొన్ని ఇంటర్ఫేస్లు క్షమించేవి, మరికొన్ని క్షమించవు. క్షమించరాని ఇంటర్ఫేస్లు ఒక చిన్న లోపం పెద్ద పరిణామాన్ని కలిగిస్తాయి: గైడ్ పిల్లర్ మరియు బుషింగ్ ఇంటర్ఫేస్, ఎజెక్టర్ ప్లేట్ మరియు రిటర్న్ పిన్ ఇంటర్ఫేస్, స్ప్రూ బుషింగ్ మరియు లొకేటింగ్ రింగ్ ఇంటర్ఫేస్ మరియు స్లైడ్ మరియు వేర్ ప్లేట్ ఇంటర్ఫేస్. ఈ ఇంటర్ఫేస్లు అమరిక, ఎజెక్షన్, మెషిన్ ఫిట్ మరియు సైడ్ యాక్షన్ ఫంక్షన్ని నిర్ణయిస్తాయి. దిగువ పట్టిక మోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ అసెంబ్లీలో ప్రధాన ఇంటర్ఫేస్ల కోసం రిస్క్ మ్యాట్రిక్స్ను అందిస్తుంది.
| ఇంటర్ఫేస్ | అసెంబ్లీ ప్రమాదం | వైఫల్యం పర్యవసానంగా | ఉపశమనము |
| గైడ్ స్తంభం మరియు బుషింగ్ | అధిక | ప్లేట్ తప్పుగా అమర్చడం, గాలింగ్, అచ్చు నష్టం | సరిపోలిన సెట్, నియంత్రిత ఫిట్, సరైన లూబ్రికేషన్ |
| ఎజెక్టర్ ప్లేట్ మరియు రిటర్న్ పిన్ | అధిక | ఎజెక్టర్ ప్లేట్ బైండింగ్, అసంపూర్తిగా తిరిగి రావడం | నియంత్రిత పిన్ ఫిట్ మరియు ప్లేట్ సమాంతరత |
| స్ప్రూ బుషింగ్ మరియు లొకేటింగ్ రింగ్ | మధ్యస్థం నుండి అధికం | మెషిన్ ఇంటర్ఫేస్ అసమతుల్యత, లీకేజీ | ఆర్డర్ చేయడానికి ముందు మెషిన్ ఇంటర్ఫేస్ని నిర్ధారించండి |
| స్లైడ్ చేసి ప్లేట్ ధరించండి | అధిక | స్లయిడ్ బైండింగ్, పేలవమైన పార్ట్ క్వాలిటీ | నియంత్రిత దుస్తులు ప్లేట్ మందం మరియు ప్రీలోడ్ |
| ఎజెక్టర్ పిన్ మరియు కేవిటీ ఇన్సర్ట్ | మధ్యస్థం | పిన్ మార్క్, పిన్ విరిగిపోవడం | పిన్ పొడవు టాలరెన్స్ మరియు హోల్ ఫిట్ |
| వసంత మరియు వసంత జేబు | తక్కువ నుండి మధ్యస్థం | వసంత అలసట, తిరిగి వైఫల్యం | పాకెట్ లోతు మరియు స్ప్రింగ్ గ్రేడ్ నియంత్రణ |
గైడ్ పిల్లర్ మరియు బుషింగ్ ఇంటర్ఫేస్ అత్యధిక రిస్క్ ఎందుకంటే ఇది మొత్తం ప్లేట్ స్టాక్ యొక్క అమరికను నియంత్రిస్తుంది. గైడ్ స్తంభాలు సమాంతరంగా లేకుంటే లేదా బుషింగ్లు కేంద్రీకృతం కానట్లయితే, ప్లేట్లు కట్టుబడి ఉంటాయి. అసెంబ్లీ బృందం బుషింగ్లను రీమ్ చేయడం లేదా ప్లేట్లను షిమ్మింగ్ చేయడం ద్వారా సమస్యను సరిదిద్దడానికి ప్రయత్నిస్తుంది, అయితే ఈ సవరణలు మూల కారణాన్ని పరిష్కరించలేకపోవచ్చు. సరిపోలిన గైడ్ పిల్లర్ మరియు బుషింగ్ సెట్ను పేర్కొనడం మరియు ప్లేట్ స్టాక్కు వ్యతిరేకంగా గైడ్ పిల్లర్ లేఅవుట్ను నిర్ధారించడం సరైన ఉపశమనము. ఎజెక్టర్ ప్లేట్ మరియు రిటర్న్ పిన్ ఇంటర్ఫేస్ రెండవ అత్యధిక ప్రమాదం ఎందుకంటే ఇది ఎజెక్టర్ ప్లేట్ కదలికను నియంత్రిస్తుంది. చాలా బిగుతుగా ఉన్న రిటర్న్ పిన్ ప్లేట్ను బంధిస్తుంది మరియు చాలా వదులుగా ఉన్న రిటర్న్ పిన్ ప్లేట్ను వంచడానికి అనుమతిస్తుంది. తగ్గింపు అనేది పిన్ ఫిట్ మరియు ప్లేట్ సమాంతరతను కలిపి పేర్కొనడం.
Moldburger Mold Industry Co., Ltd.లోని మా ఫ్యాక్టరీ ఈ హై-రిస్క్ ఇంటర్ఫేస్లను మా మోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ సప్లైలో నియంత్రిత లక్షణాలుగా పరిగణిస్తుంది. మేము షిప్మెంట్తో సరిపోయే డేటా, సమాంతరత డేటా మరియు ఇంటర్ఫేస్ డ్రాయింగ్లను అందిస్తాము. ఆర్డర్ విడుదల చేయడానికి ముందు మేము కొనుగోలుదారుతో మెషిన్ ఇంటర్ఫేస్ను కూడా సమీక్షిస్తాము. ట్రయల్లో కనుగొనగలిగేలా కాకుండా అసెంబ్లీలో అధిక-రిస్క్ ఇంటర్ఫేస్లను ధృవీకరించేలా చేయడమే లక్ష్యం.
కొనుగోలుదారు కోసం, రిస్క్ మ్యాట్రిక్స్ అనేది కొనుగోలు ఆర్డర్ అవసరాలకు ప్రాధాన్యతనిచ్చే సాధనం. అధిక-రిస్క్ ఇంటర్ఫేస్లు క్రమంలో స్పష్టమైన ఫిట్ మరియు టాలరెన్స్ అవసరాలను కలిగి ఉండాలి. మీడియం-రిస్క్ ఇంటర్ఫేస్లు తనిఖీ డేటాను కలిగి ఉండాలి. తక్కువ-రిస్క్ ఇంటర్ఫేస్లను సరఫరాదారు యొక్క ప్రామాణిక నాణ్యత వ్యవస్థ ద్వారా కవర్ చేయవచ్చు. ఈ అంచెల విధానం సేకరణ ప్రయత్నాన్ని కేంద్రీకరిస్తుంది, ఇక్కడ అది అసెంబ్లీపై అత్యధిక ప్రభావాన్ని చూపుతుంది.
4. మోల్డ్బేస్ మెటీరియల్స్ మరియు ప్లేట్ మందం అమరిక మరియు స్థిరత్వాన్ని ఎలా ప్రభావితం చేస్తాయి?
మోల్డ్బేస్ పదార్థాలు మరియు ప్లేట్ మందం అమరిక మరియు స్థిరత్వాన్ని ప్రభావితం చేస్తాయి ఎందుకంటే అవి లోడ్ మరియు ఉష్ణోగ్రత కింద ప్లేట్ స్టాక్ ఎలా ప్రవర్తిస్తుందో నిర్ణయిస్తాయి. ఒక సన్నని ప్లేట్ అదే బిగింపు శక్తి కింద మందపాటి ప్లేట్ కంటే ఎక్కువ విక్షేపం చేస్తుంది. అధిక ఉష్ణ విస్తరణ గుణకం కలిగిన పదార్థం తక్కువ గుణకం ఉన్న పదార్థం కంటే పరిమాణాన్ని మారుస్తుంది. తక్కువ కాఠిన్యం కలిగిన పదార్థం గైడ్ పిల్లర్ మరియు బుషింగ్ ఇంటర్ఫేస్ వద్ద వేగంగా ధరిస్తుంది. ఈ ప్రభావాలు స్టాక్ ద్వారా పేరుకుపోతాయి మరియు కుహరం వద్ద అమరిక లోపంగా కనిపిస్తాయి. దిగువ పట్టిక సాధారణ మోల్డ్బేస్ పదార్థాలను మరియు అసెంబ్లీపై వాటి ప్రభావాన్ని పోల్చింది.
| మెటీరియల్ | సాధారణ ప్లేట్ మందం | అమరిక మరియు స్థిరత్వం ప్రభావం | అసెంబ్లీ పరిశీలన |
| P20 ముందుగా గట్టిపడిన ఉక్కు | 25 నుండి 80 మి.మీ | మంచి స్థిరత్వం, ఆధునిక దుస్తులు నిరోధకత | సాధారణ అచ్చులకు ప్రామాణిక ఎంపిక |
| 718H ముందుగా గట్టిపడిన ఉక్కు | 30 నుండి 100 మి.మీ | మెరుగైన పాలిషబిలిటీ మరియు స్థిరత్వం | పెద్ద అచ్చులకు అనుకూలం |
| S50C కార్బన్ స్టీల్ | 20 నుండి 60 మి.మీ | తక్కువ కాఠిన్యం, గైడ్ ఇంటర్ఫేస్లో ఎక్కువ దుస్తులు | తక్కువ-వాల్యూమ్ అచ్చుల కోసం ఉపయోగించండి |
| అల్యూమినియం మిశ్రమం | 20 నుండి 50 మి.మీ | అధిక ఉష్ణ విస్తరణ, తక్కువ దృఢత్వం | ప్రోటోటైప్ లేదా తక్కువ-వాల్యూమ్ అచ్చుల కోసం ఉపయోగించండి |
ప్లేట్ మందం కేవలం బలం సమస్య కాదు. ఇది టాలరెన్స్ స్టాక్ సమస్య. మొత్తం స్టాక్ ఎత్తు అచ్చు యొక్క షట్ ఎత్తు మరియు యంత్రంతో సరిపోయేలా నిర్ణయిస్తుంది. A ప్లేట్ లేదా B ప్లేట్ ప్రమాణం కంటే మందంగా ఉంటే, స్టాక్ ఎత్తును నిర్వహించడానికి ఎజెక్టర్ ప్లేట్ మరియు బ్యాకింగ్ ప్లేట్ తప్పనిసరిగా సర్దుబాటు చేయాలి. ఎజెక్టర్ ప్లేట్ ప్రమాణం కంటే సన్నగా ఉంటే, ఎజెక్టర్ పిన్ పొడవును తప్పనిసరిగా సర్దుబాటు చేయాలి. ఈ సర్దుబాట్లు కష్టం కాదు, కానీ అవి అసెంబ్లీ సమయాన్ని జోడిస్తాయి మరియు అవి లోపానికి అవకాశాలను పరిచయం చేస్తాయి. ప్రామాణిక ప్లేట్ మందాన్ని ఉపయోగించే మోల్డ్బేస్ కాన్ఫిగరేషన్ సర్దుబాటు భారాన్ని తగ్గిస్తుంది.
పదార్థం ఎంపిక ఉష్ణ ప్రవర్తనను కూడా ప్రభావితం చేస్తుంది. ఎత్తైన ఉష్ణోగ్రత వద్ద నడిచే అచ్చులో, ప్లేట్ స్టాక్ విస్తరిస్తుంది. గైడ్ స్తంభాలు మరియు బుషింగ్లు వేర్వేరు విస్తరణ గుణకాలు కలిగిన పదార్థాల నుండి తయారు చేయబడితే, ఉష్ణోగ్రతతో సరిపోయే మార్పులు. గది ఉష్ణోగ్రత వద్ద సరిగ్గా ఉండే ఫిట్ ఆపరేటింగ్ ఉష్ణోగ్రత వద్ద చాలా గట్టిగా లేదా చాలా వదులుగా మారవచ్చు. గైడ్ పిల్లర్ మరియు బుషింగ్ క్లియరెన్స్ను ఎంచుకున్నప్పుడు అసెంబ్లీ బృందం తప్పనిసరిగా ఈ ప్రభావాన్ని పరిగణనలోకి తీసుకోవాలి. మోల్డ్బర్గర్లోని మా ఇంజనీరింగ్ బృందం మేము మోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ సెట్ను సరఫరా చేసినప్పుడు ఆపరేటింగ్ ఉష్ణోగ్రత మరియు మెటీరియల్ కలయికను సమీక్షిస్తుంది. గైడ్ పిల్లర్ క్లియరెన్స్ మరియు ఆపరేటింగ్ ఉష్ణోగ్రత వద్ద అమరికను నిర్వహించే ప్లేట్ మెటీరియల్పై మేము సలహా ఇస్తున్నాము.
కొనుగోలుదారు కోసం, పదార్థం మరియు మందం స్పెసిఫికేషన్ అచ్చు యొక్క ఆపరేటింగ్ పరిస్థితులతో ముడిపడి ఉండాలి. అనేక గది-ఉష్ణోగ్రత అచ్చులకు ప్రామాణిక P20 అచ్చు బేస్ సరిపోతుంది. అధిక-ఉష్ణోగ్రత అచ్చు లేదా పెద్ద అచ్చుకు వేరే పదార్థం మరియు వేరే ప్లేట్ మందం అవసరం కావచ్చు. ప్రతిపాదిత కాన్ఫిగరేషన్ అనువర్తనానికి ఎందుకు అనుకూలంగా ఉందో సరఫరాదారు వివరించగలగాలి, కేటలాగ్ ప్రమాణాన్ని అందించడం మాత్రమే కాదు.
5. అసెంబ్లీ సంసిద్ధత కోసం కొనుగోలుదారులు మోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ సప్లయర్లను ఎలా పోల్చాలి?
కేటలాగ్ భాగాల సేకరణ కంటే సరిపోలిన, డాక్యుమెంట్ చేయబడిన మరియు అసెంబ్లీకి సిద్ధంగా ఉన్న సెట్ను బట్వాడా చేయగల సరఫరాదారు సామర్థ్యాన్ని మూల్యాంకనం చేయడం ద్వారా కొనుగోలుదారులు అసెంబ్లీ సంసిద్ధత కోసం సరఫరాదారులను సరిపోల్చాలి. మూల్యాంకనం సరఫరాదారు యొక్క ఇంజనీరింగ్ మద్దతు, సహనం నియంత్రణ, డాక్యుమెంటేషన్ మరియు డెలివరీ విశ్వసనీయతను కవర్ చేయాలి. దిగువ పట్టిక సరఫరాదారు పోలిక ఫ్రేమ్వర్క్ను అందిస్తుంది.
| మూల్యాంకన ప్రాంతం | ఏమి అడగాలి | బలమైన సరఫరాదారు ప్రతిస్పందన | బలహీనమైన సరఫరాదారు ప్రతిస్పందన |
| ఇంజనీరింగ్ మద్దతు | మీరు ఆర్డర్ చేయడానికి ముందు ప్లేట్ లేఅవుట్ మరియు ఎజెక్టర్ నమూనాను సమీక్షించగలరా? | సమీక్ష మరియు మార్క్-అప్ డ్రాయింగ్ను అందిస్తుంది | కేటలాగ్ నంబర్లను మాత్రమే కోట్ చేస్తుంది |
| సహనం నియంత్రణ | గైడ్ పిల్లర్ మరియు ఎజెక్టర్ ప్లేట్ టాలరెన్స్లు ఏమిటి? | సరిపోలిన సెట్ డేటా మరియు తనిఖీ పరిమితులను అందిస్తుంది | సాధారణ కేటలాగ్ టాలరెన్స్ను సూచిస్తుంది |
| డాక్యుమెంటేషన్ | ఏ అసెంబ్లీ డ్రాయింగ్ మరియు ఫిట్ డేటా చేర్చబడ్డాయి? | అసెంబ్లీ డ్రాయింగ్ మరియు సరిపోయే పట్టికను అందిస్తుంది | ప్యాకింగ్ జాబితాను మాత్రమే అందిస్తుంది |
| ఇంటర్ఫేస్ నిర్ధారణ | మీరు మెషిన్ ఇంటర్ఫేస్ను ఎలా నిర్ధారిస్తారు? | మెషిన్ ప్లాటెన్ డేటాను అభ్యర్థిస్తుంది మరియు నిర్ధారిస్తుంది | ప్రామాణిక ఇంటర్ఫేస్ని ఊహిస్తుంది |
| డెలివరీ విశ్వసనీయత | పూర్తి సెట్ కోసం ప్రధాన సమయం ఎంత? | ప్లేట్ మరియు పార్ట్ లభ్యతతో షెడ్యూల్ను అందిస్తుంది | అచ్చు బేస్ మాత్రమే ఉల్లేఖిస్తుంది, ప్రామాణిక భాగాలు కాదు |
బలమైన సరఫరాదారు ప్రతిస్పందన ఆర్డర్కు ముందు ఇంజనీరింగ్ సమీక్షను కలిగి ఉంటుంది. ఎజెక్టర్ నమూనాకు వ్యతిరేకంగా ప్లేట్ లేఅవుట్ యొక్క సమీక్ష, కేవిటీ లేఅవుట్కు వ్యతిరేకంగా గైడ్ పిల్లర్ అంతరం మరియు లొకేటింగ్ రింగ్కు వ్యతిరేకంగా మెషిన్ ఇంటర్ఫేస్ పెద్ద అసెంబ్లీ సమస్యలను నిరోధించే చిన్న ప్రయత్నం. ఈ సమీక్షను అందించే సరఫరాదారు అసెంబ్లీ ప్రక్రియను అర్థం చేసుకున్న సరఫరాదారు. కేటలాగ్ నంబర్లను మాత్రమే కోట్ చేసే సరఫరాదారు, భాగాలను విక్రయించే సరఫరాదారు, అసెంబ్లీ సంసిద్ధతను కాదు.
Moldburger Mold Industry Co., Ltd.లోని మా ఫ్యాక్టరీ మా మోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ సప్లైలో భాగంగా ఈ ఇంజనీరింగ్ సమీక్షను అందిస్తుంది. మేము డ్రాయింగ్ను సమీక్షిస్తాము, ఇంటర్ఫేస్ను నిర్ధారించాము మరియు సరిపోయే డేటాతో అసెంబ్లీ డ్రాయింగ్ను అందిస్తాము. మేము అచ్చు బేస్తో ప్రామాణిక భాగాల లభ్యతను కూడా నిర్ధారిస్తాము, తద్వారా పూర్తి సెట్ కలిసి వస్తుంది. బిల్డ్ను పూర్తి చేయడానికి రెండవ ఆర్డర్ అవసరమయ్యే సెట్ను కాకుండా, సమీకరించడానికి సిద్ధంగా ఉన్న సెట్ను కొనుగోలుదారుకు అందించడమే లక్ష్యం. మీరు మోల్డ్ అసెంబ్లీ ప్రాజెక్ట్ కోసం సరఫరాదారులను పోల్చి ఉంటే, మీ మోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ కాన్ఫిగరేషన్ యొక్క అసెంబ్లీ సంసిద్ధతను చర్చించడానికి మా బృందాన్ని సంప్రదించండి.
6. ముగింపు
వేర్వేరు మోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ కాన్ఫిగరేషన్లు ప్లేట్ స్టాక్ నిర్ణయాలు, స్టాండర్డ్ పార్ట్ ఇంటర్ఫేస్ల వద్ద టాలరెన్స్, హై-లోడ్ ఇంటర్ఫేస్ల ప్రమాద స్థాయి మరియు అమరిక మరియు స్థిరత్వాన్ని నిర్ణయించే మెటీరియల్ మరియు మందం ఎంపికల ద్వారా అచ్చు అసెంబ్లీని ప్రభావితం చేస్తాయి. అసెంబ్లీని దృష్టిలో ఉంచుకుని ఎంపిక చేయబడిన కాన్ఫిగరేషన్ ఫిట్టింగ్, షిమ్మింగ్ మరియు రీవర్క్ కోసం వెచ్చించే సమయాన్ని తగ్గిస్తుంది. ఆ పరిగణన లేకుండా ఎంపిక చేయబడిన కాన్ఫిగరేషన్ అసెంబ్లీ ప్రమాదాన్ని మోల్డ్ బిల్డర్కు బదిలీ చేస్తుంది. సేకరణ బృందాల కోసం, అసెంబ్లీ సీక్వెన్స్కు వ్యతిరేకంగా కాన్ఫిగరేషన్ను పేర్కొనడం, సరిపోలిన సెట్లు మరియు ఫిట్ డేటా అవసరం మరియు ఆర్డర్ విడుదల చేయడానికి ముందు ఇంటర్ఫేస్లను సమీక్షించే సరఫరాదారుని ఎంచుకోవడం కీలకం. Moldburger Mold Industry Co., Ltd.లోని మా ఫ్యాక్టరీ Moldbase మరియు స్టాండర్డ్ పార్ట్ సెట్లను ఇంజనీరింగ్ సమీక్ష, సరిపోలిన టాలరెన్స్లు మరియు అసెంబ్లీ డాక్యుమెంటేషన్తో సరఫరా చేస్తుంది. మీరు మోల్డ్ అసెంబ్లీ ప్రాజెక్ట్ను ప్లాన్ చేస్తుంటే, ఆర్డర్ ఇవ్వడానికి ముందు మీ కాన్ఫిగరేషన్ని సమీక్షించడానికి మా బృందాన్ని సంప్రదించండి.
7. తరచుగా అడిగే ప్రశ్నలు (FAQ)
ప్రశ్న 1: రెండు-ప్లేట్ మరియు మూడు-ప్లేట్ మౌల్డ్బేస్ మధ్య ఎంపిక అసెంబ్లీ సమయాన్ని ఎలా ప్రభావితం చేస్తుంది?
సమాధానం: మూడు-ప్లేట్ మోల్డ్బేస్ రన్నర్ ప్లేట్ మరియు రెండవ గైడ్ ఇంటర్ఫేస్ను జోడిస్తుంది, ఇది సమలేఖనం చేయడానికి ప్లేట్ల సంఖ్యను మరియు సరిపోయే ప్రామాణిక భాగాల సంఖ్యను పెంచుతుంది. అసెంబ్లీ సమయం సాధారణంగా రెండు-ప్లేట్ మోల్డ్బేస్ కంటే ఎక్కువగా ఉంటుంది, ఎందుకంటే అదనపు ప్లేట్ తప్పనిసరిగా గైడ్ పిల్లర్లు మరియు రిటర్న్ సిస్టమ్తో సమలేఖనం చేయబడాలి. రన్నర్ సిస్టమ్ ఆవశ్యకత ఆధారంగా మోల్డ్బేస్ ఆర్డర్ చేయబడే ముందు ఎంపిక చేయాలి.
ప్రశ్న 2: కొన్ని అసెంబ్లీలలో మోల్డ్బేస్ ప్లేట్ టాలరెన్స్ల కంటే స్టాండర్డ్ పార్ట్ టాలరెన్స్లు ఎందుకు ముఖ్యమైనవి?
సమాధానం: ప్రామాణిక భాగాలు చలనం మరియు అమరికను నియంత్రించే ఇంటర్ఫేస్లను ఏర్పరుస్తాయి. బుషింగ్తో సరిపోలని గైడ్ పిల్లర్ లేదా ఎజెక్టర్ ప్లేట్కు సరిపోని రిటర్న్ పిన్, ప్లేట్లు టాలరెన్స్లో ఉన్నప్పటికీ బైండింగ్కు కారణమవుతుంది. స్టాండర్డ్ పార్ట్ టాలరెన్స్లు అసెంబ్లీ ఫిట్కి కీలకం, మరియు అవి వ్యక్తిగత కేటలాగ్ ఐటెమ్లుగా కాకుండా సరిపోలిన సెట్లుగా పేర్కొనబడాలి.
ప్రశ్న 3: మోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ అసెంబ్లీలో అత్యధిక-రిస్క్ ఇంటర్ఫేస్ ఏమిటి?
సమాధానం: గైడ్ పిల్లర్ మరియు బుషింగ్ ఇంటర్ఫేస్ అత్యధిక-రిస్క్ ఇంటర్ఫేస్, ఎందుకంటే ఇది మొత్తం ప్లేట్ స్టాక్ యొక్క అమరికను నియంత్రిస్తుంది. స్తంభాలు సమాంతరంగా లేకుంటే లేదా బుషింగ్లు కేంద్రీకృతం కానట్లయితే, ప్లేట్లు కట్టుబడి ఉంటాయి. రెండవ అత్యధిక ప్రమాదం ఎజెక్టర్ ప్లేట్ మరియు రిటర్న్ పిన్ ఇంటర్ఫేస్, ఇది ఎజెక్టర్ ప్లేట్ కదలికను నియంత్రిస్తుంది. రెండు ఇంటర్ఫేస్లు కొనుగోలు క్రమంలో స్పష్టమైన ఫిట్ అవసరాలను కలిగి ఉండాలి.
ప్రశ్న 4: ప్లేట్ మందం అచ్చు అసెంబ్లీని ఎలా ప్రభావితం చేస్తుంది?
సమాధానం: ప్లేట్ మందం మొత్తం స్టాక్ ఎత్తు, అచ్చు యొక్క షట్ ఎత్తు మరియు యంత్రంతో సరిపోయేలా ప్రభావితం చేస్తుంది. ఒక ప్లేట్ స్టాండర్డ్ కంటే మందంగా లేదా సన్నగా ఉంటే, స్టాక్ ఎత్తు మరియు ఎజెక్టర్ పనితీరును నిర్వహించడానికి ప్రక్కనే ఉన్న ప్లేట్లు మరియు ఎజెక్టర్ పిన్ పొడవును తప్పనిసరిగా సర్దుబాటు చేయాలి. ప్రామాణిక ప్లేట్ మందాన్ని ఉపయోగించే కాన్ఫిగరేషన్ అసెంబ్లీ సమయంలో సర్దుబాటు భారాన్ని తగ్గిస్తుంది.
ప్రశ్న 5: మోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ సెట్తో సరఫరాదారు ఏ డాక్యుమెంటేషన్ అందించాలి?
సమాధానం: సరఫరాదారు ప్లేట్ స్టాక్, గైడ్ పిల్లర్ లేఅవుట్, ఎజెక్టర్ నమూనా, మెషిన్ ఇంటర్ఫేస్ మరియు హై-రిస్క్ ఇంటర్ఫేస్ల కోసం సరిపోయే డేటాతో కూడిన అసెంబ్లీ డ్రాయింగ్ను అందించాలి. డాక్యుమెంటేషన్లో సరిపోలిన గైడ్ పిల్లర్ మరియు బుషింగ్ సెట్ మరియు ఎజెక్టర్ ప్లేట్ సమాంతరత కోసం తనిఖీ డేటా కూడా ఉండాలి. ఈ డాక్యుమెంటేషన్ అసెంబ్లీ బృందాన్ని అసెంబ్లీ సమయంలో కనుగొనడం కంటే సరిపోతుందని ధృవీకరించడానికి అనుమతిస్తుంది.
ఈరోజే Moldburger Mold Industry Co., Ltd.ని సంప్రదించండిమీ మోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ కాన్ఫిగరేషన్ను చర్చించడానికి మరియు మీ తదుపరి అచ్చు నిర్మాణానికి ముందు అసెంబ్లీ సంసిద్ధత సమీక్షను అభ్యర్థించడానికి.
విచారణ పంపండి
X
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్ను విశ్లేషించడానికి మరియు కంటెంట్ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు.
గోప్యతా విధానం