- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ప్రెసిషన్ ఇంజెక్షన్ మోల్డ్లకు ఏ మోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్ కాంపోనెంట్స్ అవసరం?
ఖచ్చితమైన ఇంజెక్షన్ మౌల్డింగ్ కుహరం మరియు కోర్ కంటే ఎక్కువ ఆధారపడి ఉంటుంది. అచ్చు ఆధారం అచ్చు వ్యవస్థను కలిపి ఉంచే నిర్మాణ ఫ్రేమ్వర్క్ను అందిస్తుంది, అయితే ప్రామాణిక భాగాలు అమరిక, కదలిక, స్థానాలు మరియు పార్ట్ ఎజెక్షన్ను నియంత్రిస్తాయి. ఈ మూలకాలు సరిగా సరిపోలని లేదా సరికాని విధంగా తయారు చేయబడినట్లయితే, ఫ్లాష్, అసమాన దుస్తులు, అస్థిరమైన భాగాల కొలతలు, కష్టమైన అచ్చు తెరవడం మరియు అకాల సాధన వైఫల్యం వంటి సమస్యలు సంభవించవచ్చు. కుడివైపు ఎంచుకోవడంమోల్డ్బేస్ మరియు స్టాండర్డ్ పార్ట్విశ్వసనీయ ఇంజెక్షన్ అచ్చును నిర్మించడంలో భాగాలు ఒక ప్రాథమిక దశ.
బాగా ఇంజనీరింగ్ చేయబడిన అచ్చు అసెంబ్లీ తగిన ప్లేట్ మెటీరియల్స్, ఖచ్చితమైన మ్యాచింగ్, డిపెండబుల్ గైడింగ్ సిస్టమ్స్, సరిగ్గా ఎంచుకున్న ఎజెక్టర్ భాగాలు మరియు అనుకూలమైన ఉపకరణాలను మిళితం చేస్తుంది. అవసరమైన కాన్ఫిగరేషన్ అచ్చు పరిమాణం, రెసిన్ లక్షణాలు, కుహరం లేఅవుట్, ఇంజెక్షన్ ఒత్తిడి, ఉత్పత్తి పరిమాణం మరియు ఇంజెక్షన్ మోల్డింగ్ మెషీన్ యొక్క స్పెసిఫికేషన్లతో మారుతూ ఉంటుంది.Moldburger Mold Industry Co., Ltd.P20 స్టీల్, 1.2311 గ్రేడ్ స్టీల్, SUJ2 గైడ్ భాగాలు మరియు SKD61 ఎజెక్టర్ పిన్లను కవర్ చేసే ప్రచురించిన స్పెసిఫికేషన్లతో పారిశ్రామిక అనువర్తనాల కోసం మోల్డ్ బేస్లు మరియు ప్రెసిషన్ మోల్డ్ భాగాలను సరఫరా చేస్తుంది. ప్రతి భాగం యొక్క పనితీరు మరియు ఎంపిక ప్రమాణాలను అర్థం చేసుకోవడం మోల్డ్ డిజైనర్లు మరియు కొనుగోలు బృందాలు మరింత సమాచారంతో నిర్ణయాలు తీసుకోవడంలో సహాయపడుతుంది.
విషయ సూచిక
1. స్థిరమైన ఇంజెక్షన్ అచ్చు కోసం ఏ మోల్డ్ బేస్ ప్లేట్లు అవసరం?
2. ఏ ప్రామాణిక భాగాలు అమరిక, కదలిక మరియు ఎజెక్షన్ను నియంత్రిస్తాయి?
3. మెటీరియల్స్, టాలరెన్స్లు మరియు తయారీ నాణ్యతను ఎలా మూల్యాంకనం చేయాలి?
స్థిరమైన ఇంజెక్షన్ మోల్డ్ కోసం ఏ మోల్డ్ బేస్ ప్లేట్లు అవసరం?
అచ్చు బేస్ అనేది కుహరం, కోర్, గైడింగ్ సిస్టమ్, ఎజెక్షన్ మెకానిజం మరియు ఇతర ఫంక్షనల్ ఎలిమెంట్లను వాటి ఉద్దేశించిన స్థానాల్లో ఉంచే సహాయక నిర్మాణం. ఇంజెక్షన్ మౌల్డింగ్ సమయంలో, అసెంబ్లీ బిగింపు శక్తి, ఇంజెక్షన్ ఒత్తిడి, పదేపదే తెరవడం మరియు మూసివేయడం మరియు ఉష్ణ మార్పులకు లోబడి ఉంటుంది. ఈ ఆపరేటింగ్ పరిస్థితుల్లో బేస్ తప్పనిసరిగా డైమెన్షనల్ స్థిరత్వాన్ని నిర్వహించాలి. కుహరం మరియు కోర్ ఖచ్చితంగా మెషిన్ చేయబడినప్పటికీ, తగినంత ప్లేట్ దృఢత్వం లేదా పేలవమైన అమరిక చివరి అచ్చు భాగాన్ని ప్రభావితం చేస్తుంది.
ప్లేట్ అమరిక అచ్చు రూపకల్పనపై ఆధారపడి ఉంటుంది. సాంప్రదాయిక టూ-ప్లేట్ అచ్చులో సాధారణంగా టాప్ బిగింపు ప్లేట్, కేవిటీ ప్లేట్, కోర్ ప్లేట్, సపోర్ట్ ప్లేట్, స్పేసర్ బ్లాక్లు, ఎజెక్టర్ ప్లేట్లు మరియు బాటమ్ క్లాంపింగ్ ప్లేట్ ఉంటాయి. స్లయిడర్లు, లిఫ్టర్లు, హాట్ రన్నర్లు లేదా ప్రత్యేక ఎజెక్షన్ ఏర్పాట్లకు అనుగుణంగా మరింత సంక్లిష్టమైన సాధనాలకు అదనపు ప్లేట్లు లేదా ఇన్సర్ట్లు అవసరం కావచ్చు. ప్రతి ప్లేట్ నిర్వచించబడిన యాంత్రిక పాత్రను కలిగి ఉంటుంది మరియు దాని కొలతలు నామమాత్రపు అచ్చు పరిమాణాన్ని సూచించడం ద్వారా మాత్రమే ఎంచుకోకుండా అచ్చు లేఅవుట్ ద్వారా నిర్ణయించబడాలి.
ఏ ప్లేట్లు ప్రధాన నిర్మాణ అసెంబ్లీని ఏర్పరుస్తాయి?
అచ్చు స్థావరాన్ని పేర్కొనేటప్పుడు కింది భాగాలు సాధారణంగా పరిగణించబడతాయి:
- టాప్ బిగింపు ప్లేట్:ఇంజెక్షన్ మౌల్డింగ్ మెషిన్ యొక్క స్థిరమైన ప్లేటెన్కు అచ్చు యొక్క స్థిరమైన భాగాన్ని కలుపుతుంది. ఇది ఎగువ అచ్చు అసెంబ్లీకి మౌంటు ఉపరితలాన్ని అందిస్తుంది మరియు అవసరమైన చోట స్ప్రూ బుషింగ్కు వసతి కల్పిస్తుంది.
- కావిటీ ప్లేట్:కేవిటీ ఇన్సర్ట్కు మద్దతు ఇస్తుంది లేదా నేరుగా కుహరం మ్యాచింగ్ను కలిగి ఉంటుంది. దాని ఫ్లాట్నెస్, మందం మరియు దృఢత్వం బిగింపు సమయంలో కుహరం వైపు ఎంత స్థిరంగా మద్దతు ఇస్తుందో ప్రభావితం చేస్తుంది.
- కోర్ ప్లేట్:కోర్ ఇన్సర్ట్ లేదా కోర్-ఫార్మింగ్ ఫీచర్లను కలిగి ఉంటుంది. ఇది పునరావృతమయ్యే ఉత్పత్తి చక్రాల అంతటా కుహరం ప్లేట్తో రూపొందించబడిన సంబంధాన్ని కొనసాగించాలి.
- మద్దతు ప్లేట్:కోర్-సైడ్ అసెంబ్లీని బలోపేతం చేస్తుంది మరియు ఇంజెక్షన్ ఒత్తిడిలో వంగడాన్ని నిరోధించడంలో సహాయపడుతుంది. అవసరమైన మందం మరియు మద్దతు అమరిక అంచనా వేయబడిన ప్రాంతం, కుహరం లేఅవుట్ మరియు ఊహించిన మోల్డింగ్ లోడ్లపై ఆధారపడి ఉంటుంది.
- స్పేసర్ బ్లాక్లు:ఎజెక్టర్ అసెంబ్లీ ప్రయాణించడానికి అవసరమైన స్థలాన్ని సృష్టించండి. వాటి కొలతలు అందుబాటులో ఉన్న ఎజెక్షన్ స్ట్రోక్ను నిర్ణయిస్తాయి మరియు కదిలే భాగాలకు తగినంత క్లియరెన్స్ను తప్పనిసరిగా అనుమతించాలి.
- ఎజెక్టర్ రిటైనర్ ప్లేట్ మరియు ఎజెక్టర్ ప్లేట్:ఎజెక్టర్ పిన్స్, స్లీవ్లు మరియు ఇతర ఎజెక్షన్ ఎలిమెంట్లను పట్టుకుని డ్రైవ్ చేయండి. వారి కదలిక సమాంతరంగా మరియు జోక్యం లేకుండా ఉండాలి.
- దిగువ బిగింపు ప్లేట్:అచ్చు యొక్క కదిలే వైపును కదిలే ప్లేట్కు కనెక్ట్ చేస్తుంది మరియు అవసరమైన మౌంటు మరియు సపోర్ట్ ఇంటర్ఫేస్ను అందిస్తుంది.
ఈ ప్లేట్లు కనెక్ట్ చేయబడిన యాంత్రిక వ్యవస్థగా పనిచేస్తాయి. ఉదాహరణకు, సపోర్ట్ ప్లేట్ యొక్క మందాన్ని పెంచడం వలన విక్షేపణకు ప్రతిఘటన మెరుగుపడవచ్చు, అయితే ఇది మొత్తం అచ్చు ఎత్తు మరియు అందుబాటులో ఉన్న మెషీన్ స్థలాన్ని కూడా ప్రభావితం చేస్తుంది. అదేవిధంగా, స్పేసర్ బ్లాక్ ఎత్తును మార్చడం ఎజెక్టర్ స్ట్రోక్ మరియు రిటర్న్ కాంపోనెంట్ల కోసం అందుబాటులో ఉన్న గదిని ప్రభావితం చేస్తుంది. డిజైన్ సమీక్ష కాబట్టి ప్లేట్ల పూర్తి స్టాక్-అప్ను పరిగణించాలి, ప్రతి ప్లేట్ను స్వతంత్ర కొనుగోలు వస్తువుగా పరిగణించకూడదు.
ఏ పదార్థం మరియు కాఠిన్యం లక్షణాలు సంబంధితంగా ఉంటాయి?
మెటీరియల్ ఎంపిక ప్రతి ప్లేట్పై ఉంచిన యాంత్రిక డిమాండ్లను ప్రతిబింబించాలి. Moldburger Mold Industry Co., Ltd. నుండి ప్రచురించబడిన ProSeries మోల్డ్-బేస్ సమాచారం P20 ప్రీ-హార్డెన్డ్ స్టీల్ మరియు 1.2311 గ్రేడ్ స్టీల్ను బేస్ మెటీరియల్ ఎంపికలుగా గుర్తిస్తుంది. జాబితా చేయబడిన కాఠిన్యం 28 నుండి 32 HRC, తన్యత బలం 965 నుండి 1200 N/mm² మరియు కనిష్ట దిగుబడి బలం 800 N/mm². ఈ విలువలు పేర్కొన్న ProSeries కాన్ఫిగరేషన్ను మూల్యాంకనం చేయడానికి సూచనను అందిస్తాయి, అయితే కొనుగోలుదారులు మెటీరియల్ సర్టిఫికేట్ మరియు ఖచ్చితమైన ఆర్డర్కు వర్తించే స్పెసిఫికేషన్ను నిర్ధారించాలి.
| భాగం | ప్రచురించబడిన మెటీరియల్ | కాఠిన్యం ప్రచురించబడింది | జాబితా చేయబడిన ఉపరితల పరిస్థితి |
| బిగింపు ప్లేట్లు A మరియు B | P20 / 1.2311 | 28 నుండి 32 HRC | గ్రౌండ్ మరియు పాలిష్ |
| మద్దతు ప్లేట్ S | 1045 కార్బన్ స్టీల్ | 18 నుండి 22 HRC | గ్రౌండ్ |
| ఎజెక్టర్ హౌసింగ్ సి మరియు డి | P20 / 1.2311 | 28 నుండి 32 HRC | గ్రౌండ్ |
| గైడ్ స్తంభాలు మరియు బుషింగ్లు | SUJ2 బేరింగ్ స్టీల్ | 58 నుండి 62 HRC | గట్టిపడిన మరియు నేల |
| ఎజెక్టర్ పిన్స్ | SKD61 / H13 టూల్ స్టీల్ | 48 నుండి 52 HRC | ఖచ్చితమైన మైదానం |
సాధారణ-ప్రయోజన అచ్చు కోసం, P20 తరచుగా ఎంపిక చేయబడుతుంది ఎందుకంటే ఇది మెషినబిలిటీ, పాలిషబిలిటీ మరియు మెకానికల్ పనితీరు యొక్క ఆచరణాత్మక సమతుల్యతను అందిస్తుంది. అధిక-ఒత్తిడి సాధనానికి వేరే ఉక్కు గ్రేడ్ లేదా మరింత గణనీయమైన మద్దతు ఏర్పాటు అవసరం కావచ్చు. మెటీరియల్ ఎంపిక అచ్చు రెసిన్ కోసం కూడా పరిగణనలోకి తీసుకోవాలి. గ్లాస్-ఫైబర్-రీన్ఫోర్స్డ్ ప్లాస్టిక్స్, ఉదాహరణకు, అచ్చు ఉపరితలాలు మరియు కదిలే భాగాలపై రాపిడి దుస్తులను పెంచుతాయి. తినివేయు లేదా తేమ-సెన్సిటివ్ ప్రాసెసింగ్ పరిసరాలు ఎంచుకున్న ప్రాంతాలలో తుప్పు-నిరోధక పదార్థాలను కోరవచ్చు.
అచ్చు-బేస్ కొలతలు యంత్రానికి ఎలా సరిపోలాలి?
భౌతిక అనుకూలత మెటీరియల్ నాణ్యత అంతే ముఖ్యం. ఒక మోల్డ్ బేస్ తప్పనిసరిగా యంత్రం యొక్క ప్లాటెన్ కొలతలు మరియు టై-బార్ అంతరానికి సరిపోవాలి, అయితే దాని లొకేటింగ్ రింగ్, మౌంటు రంధ్రాలు, మొత్తం ఎత్తు మరియు ఎజెక్టర్ ఇంటర్ఫేస్ మెషిన్ స్పెసిఫికేషన్తో సరిపోలాలి. అచ్చు రూపకర్త అందుబాటులో ఉన్న పగటి వెలుతురు, గరిష్ట ఓపెనింగ్ స్ట్రోక్, కనిష్ట అచ్చు మందం మరియు యంత్రం యొక్క బిగింపు సామర్థ్యాన్ని కూడా పరిగణించాలి.
ProSeries ప్రచురించిన పరిమాణం మాతృక ఐదు సూచన కాన్ఫిగరేషన్లను అందిస్తుంది. దిగువ బొమ్మలు జాబితా చేయబడిన ప్లేట్ కొలతలు మరియు మొత్తం ఎత్తును వివరిస్తాయి, ప్రతి అనుకూలీకరించిన మోల్డ్ బేస్ కోసం సార్వత్రిక పరిమాణ పరిధి కాదు.
| బేస్ పరిమాణం | ఒక ప్లేట్ మందం | బి ప్లేట్ మందం | S ప్లేట్ మందం | మొత్తం ఎత్తు |
| 1515 | 50 మి.మీ | 50 మి.మీ | 25 మి.మీ | 146 మి.మీ |
| 2020 | 60 మి.మీ | 60 మి.మీ | 30 మి.మీ | 181 మి.మీ |
| 2525 | 70 మి.మీ | 70 మి.మీ | 35 మి.మీ | 216 మి.మీ |
| 3030 | 80 మి.మీ | 80 మి.మీ | 40 మి.మీ | 251 మి.మీ |
| 3535 | 90 మి.మీ | 90 మి.మీ | 45 మి.మీ | 286 మి.మీ |
కొటేషన్ను సమీక్షిస్తున్నప్పుడు, మా ఇంజినీరింగ్ బృందం అచ్చు డ్రాయింగ్, మెషిన్ మోడల్, రెసిన్ సమాచారం, కుహరం అమరిక మరియు ఊహించిన ఉత్పత్తి పరిమాణం అందుకోవాలి. ఈ వివరాలు ప్రామాణిక కాన్ఫిగరేషన్ సముచితమా లేదా ప్లేట్ మందం, మద్దతు స్థానాలు, శీతలీకరణ లేఅవుట్లు లేదా మౌంటు వివరాలకు సవరణ అవసరమా అని నిర్ధారించడంలో సహాయపడతాయి. Moldburger Mold Industry Co., Ltd. ఇంజెక్షన్ మోల్డింగ్ అప్లికేషన్ల కోసం మోల్డ్-బేస్ ఎంపికలను అందిస్తుంది మరియు కొనుగోలుదారులు ఉత్పత్తి ప్రారంభమయ్యే ముందు తుది డ్రాయింగ్ మరియు మెటీరియల్ షెడ్యూల్ను నిర్ధారించాలి.
ఏ ప్రామాణిక భాగాలు అమరిక, కదలిక మరియు ఎజెక్షన్ను నియంత్రిస్తాయి?
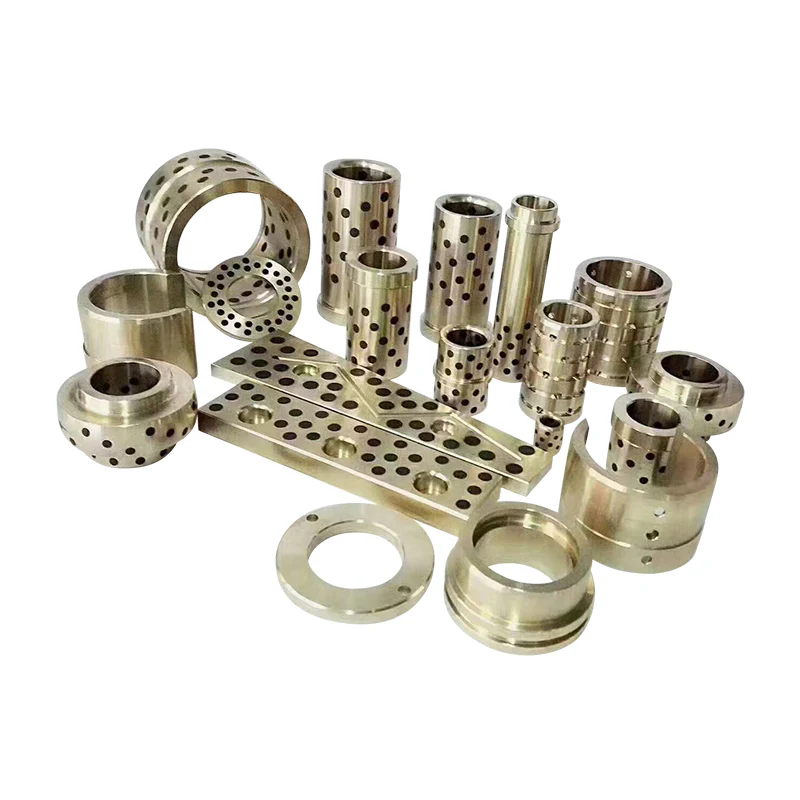
ప్రామాణిక భాగాలు తరచుగా ప్రధాన అచ్చు పలకల కంటే చిన్నవిగా ఉంటాయి, అయితే పునరావృతతపై వాటి ప్రభావం గణనీయంగా ఉంటుంది. అవి ఓపెనింగ్ మరియు క్లోజింగ్ మూవ్మెంట్కు మార్గనిర్దేశం చేస్తాయి, అచ్చు భాగాలను ఉద్దేశించిన సంబంధంలో ఉంచుతాయి, అచ్చు ఉత్పత్తిని విడుదల చేస్తాయి మరియు అవాంఛిత స్థానభ్రంశం నుండి కదిలే సమావేశాలను రక్షిస్తాయి. అచ్చు దాని మార్గదర్శక లేదా ఎజెక్షన్ భాగాలు తప్పుగా పేర్కొనబడినట్లయితే, అస్థిరమైన భాగాలను ఉత్పత్తి చేస్తున్నప్పుడు దృఢమైన ఆధారాన్ని మరియు ఖచ్చితంగా యంత్రం చేయబడిన కుహరాన్ని కలిగి ఉంటుంది.
ప్రామాణిక భాగాల ఎంపిక అచ్చు యొక్క కదలిక మరియు క్రియాత్మక అవసరాలతో ప్రారంభం కావాలి. ఒక సాధారణ రెండు-ప్లేట్ అచ్చు సాంప్రదాయిక గైడ్ పిల్లర్ మరియు ఎజెక్టర్ పిన్లతో బుషింగ్ అమరికను ఉపయోగించవచ్చు. లోతైన పక్కటెముకలు, స్థూపాకార లక్షణాలు, అండర్కట్లు లేదా సున్నితమైన కాస్మెటిక్ ఉపరితలాలు కలిగిన అచ్చుకు ఎజెక్టర్ స్లీవ్లు, లిఫ్టర్లు, వేర్ ప్లేట్లు లేదా అదనపు గైడింగ్ మరియు లాకింగ్ ఎలిమెంట్లు అవసరం కావచ్చు. ఈ భాగాల సంఖ్య మరియు అమరిక అచ్చు రూపకల్పన సమయంలో నిర్ణయించబడాలి.
గైడ్ పిల్లర్లు మరియు గైడ్ బుషింగ్లు ఎందుకు అవసరం?
గైడ్ స్తంభాలు మరియు గైడ్ బుషింగ్లు తెరవడం మరియు మూసివేయడం సమయంలో కదిలే మరియు స్థిరమైన అచ్చు భాగాల యొక్క సంబంధిత స్థానాన్ని నియంత్రిస్తాయి. కుహరం మరియు కోర్ కలిసే ముందు అసెంబ్లీని సరైన స్థితిలోకి నడిపించడం వారి ఉద్దేశ్యం. ఖచ్చితమైన మార్గదర్శకత్వం అసమాన సంబంధాన్ని తగ్గించడానికి, విడిపోయే ఉపరితలాలను రక్షించడానికి మరియు అనేక అచ్చు చక్రాలపై పునరావృతమయ్యే అమరికను నిర్వహించడానికి సహాయపడుతుంది.
ఒక సాధారణ గైడ్ సిస్టమ్లో అచ్చుకు ఒక వైపున అమర్చిన గట్టిపడిన స్తంభాలు మరియు మరొక వైపున అమర్చిన మ్యాచింగ్ బుషింగ్లు ఉంటాయి. అధిక పార్శ్వ ఆటను పరిమితం చేస్తూ రెండు భాగాల మధ్య అమరిక తప్పనిసరిగా మృదువైన కదలికను అనుమతించాలి. చాలా పెద్ద క్లియరెన్స్ అవాంఛిత కదలికను అనుమతించగలదు మరియు తప్పుగా అమర్చే ప్రమాదాన్ని పెంచుతుంది. చాలా గట్టిగా ఉండే ఫిట్ ఘర్షణ, వేడి ఉత్పత్తి, స్కోరింగ్ లేదా నిర్భందించటానికి కారణమవుతుంది, ముఖ్యంగా లూబ్రికేషన్ సరిపోనప్పుడు లేదా అచ్చు కాలుష్యానికి గురైనప్పుడు.
ప్రచురించబడిన ప్రోసిరీస్ స్పెసిఫికేషన్ గైడ్ పిల్లర్లు మరియు బుషింగ్ల కోసం SUJ2 బేరింగ్ స్టీల్ను గుర్తిస్తుంది, 58 నుండి 62 HRC కాఠిన్యం మరియు గట్టిపడిన మరియు గ్రౌండ్ ఫినిషింగ్తో. ఇది లిస్టెడ్ కాన్ఫిగరేషన్కు అర్థవంతమైన మెటీరియల్ మరియు కాఠిన్య సూచన. అయినప్పటికీ, కొనుగోలుదారులు అసలు స్తంభాల వ్యాసం, పని చేసే పొడవు, బుషింగ్ పొడవు, సరిపోయే తరగతి, ఉపరితల కరుకుదనం, లూబ్రికేషన్ అమరిక మరియు కాంపోనెంట్ డ్రాయింగ్పై డైమెన్షనల్ టాలరెన్స్లను కూడా తనిఖీ చేయాలి.
గైడ్ వ్యవస్థలు అచ్చు పరిమాణం మరియు బరువు చుట్టూ రూపొందించబడాలి. అసమాన లోడ్ను నిర్వహించడానికి పెద్ద మోల్డ్లకు అదనపు గైడ్ ఎలిమెంట్లు లేదా సప్లిమెంటరీ అలైన్మెంట్ ఫీచర్లు అవసరం కావచ్చు. సైడ్ యాక్షన్లతో కూడిన అచ్చులలో, గైడ్ పిల్లర్లు, యాంగిల్ పిన్స్, స్లయిడర్లు మరియు లాకింగ్ బ్లాక్లు ఓపెనింగ్ సీక్వెన్స్లో జోక్యం చేసుకోకుండా డిజైనర్ కూడా నిర్ధారించుకోవాలి. షెడ్యూల్ చేయబడిన అచ్చు నిర్వహణ సమయంలో గైడింగ్ సిస్టమ్ దుస్తులు మరియు సరళత పరిస్థితిని తనిఖీ చేయాలి.
ఎజెక్టర్ పిన్స్ మరియు స్లీవ్లు పార్ట్ విడుదలను ఎలా ప్రభావితం చేస్తాయి?
ఎజెక్షన్ సిస్టమ్ శీతలీకరణ మరియు అచ్చు తెరిచిన తర్వాత కోర్ నుండి అచ్చుపోసిన భాగాన్ని తొలగిస్తుంది. ఎజెక్టర్ పిన్లు సాధారణంగా భాగానికి తగిన ప్రాంతాలకు వ్యతిరేకంగా నెట్టడానికి ఉపయోగిస్తారు, అయితే ఎజెక్టర్ స్లీవ్లు స్థూపాకార బాస్లు లేదా చుట్టుపక్కల కాంటాక్ట్ ఉపరితలం అవసరమయ్యే కోర్ పిన్ల చుట్టూ ఉపయోగపడతాయి. ఎంపిక భాగం జ్యామితి, గోడ మందం, డ్రాఫ్ట్ కోణం, మెటీరియల్ సంకోచం మరియు ఆమోదయోగ్యమైన ఎజెక్షన్ మార్కుల స్థానంపై ఆధారపడి ఉంటుంది.
ఎజెక్టర్ పిన్ ప్లేస్మెంట్ అనేది డిజైన్ నిర్ణయం, పిన్లను సమానంగా పంపిణీ చేయడం మాత్రమే కాదు. కనిపించే గుర్తులు, వక్రీకరణ లేదా ఒత్తిడి తెల్లబడటం లేకుండా ఎజెక్షన్ లోడ్ను తట్టుకోగల ప్రాంతాలకు బలాన్ని వర్తింపజేయాలి. సన్నని గోడలు మరియు ఇరుకైన పక్కటెముకలు మందపాటి నిర్మాణ విభాగాల నుండి భిన్నమైన ఎజెక్షన్ అమరిక అవసరం కావచ్చు. భాగం కోర్ను గట్టిగా పట్టుకుంటే, డిజైనర్ కొన్ని భారీగా లోడ్ చేయబడిన పిన్లపై ఆధారపడకుండా ప్రభావవంతమైన ఎజెక్షన్ ప్రాంతాన్ని పెంచాలి లేదా డ్రాఫ్ట్ మరియు ఉపరితల ముగింపుని సవరించాల్సి ఉంటుంది.
ఎజెక్టర్ పిన్స్ సూటిగా, సరిగ్గా అమర్చబడి మరియు తగినంత మద్దతుతో ఉండాలి. అధిక మద్దతు లేని పొడవు వంగిపోయే ప్రమాదాన్ని పెంచుతుంది. సరికాని పిన్ ఎత్తు సాక్షి గుర్తులను లేదా అసమాన విడుదలను సృష్టించవచ్చు, అయితే పేలవమైన అమరిక పిన్ దాని రంధ్రంపై రుద్దడానికి కారణం కావచ్చు. ఎజెక్టర్ స్లీవ్లకు ఏకాగ్రత మరియు రన్నింగ్ క్లియరెన్స్పై ఒకే విధమైన శ్రద్ధ అవసరం ఎందుకంటే అవి కోర్ పిన్ చుట్టూ పనిచేస్తాయి మరియు ఎజెక్షన్ సమయంలో సైడ్ లోడ్లకు గురికావచ్చు.
ప్రచురించబడిన ప్రోసిరీస్ కాన్ఫిగరేషన్ కోసం, జాబితా చేయబడిన ఎజెక్టర్ పిన్ మెటీరియల్ SKD61 H13 టూల్ స్టీల్, ఇది 48 నుండి 52 HRC కాఠిన్యం మరియు ఖచ్చితమైన-గ్రౌండ్ ఫినిషింగ్తో ఉంటుంది. ఈ స్పెసిఫికేషన్ను ప్రతి ఎజెక్టర్ పిన్ లేదా స్లీవ్ ఒకే గ్రేడ్ని ఉపయోగిస్తుందనే భావన కాకుండా పేర్కొన్న ఉత్పత్తి కాన్ఫిగరేషన్కు సూచనగా పరిగణించాలి. కొనుగోలుదారులు వ్యాసం, పొడవు, తల శైలి, చిట్కా జ్యామితి, కాఠిన్యం మరియు అప్లికేషన్ కోసం అవసరమైన ఏదైనా ప్రత్యేక పూత లేదా ఉపరితల చికిత్సను నిర్ధారించాలి.
ఏ ఇతర భాగాలు అచ్చు కదలిక వ్యవస్థను పూర్తి చేస్తాయి?
నమ్మదగిన అచ్చు ఆపరేషన్ను సాధించడానికి అనేక అదనపు భాగాలు అవసరం కావచ్చు. వాటి ఉపయోగం అచ్చు నిర్మాణం మరియు అచ్చు ఉత్పత్తి రకంపై ఆధారపడి ఉంటుంది.
- రిటర్న్ పిన్స్:అచ్చు మూసివేయబడినప్పుడు ఎజెక్టర్ అసెంబ్లీని దాని అసలు స్థానానికి తిరిగి ఇవ్వడంలో సహాయపడండి. వాటి పొడవు మరియు సంప్రదింపు అమరిక తప్పనిసరిగా ఎజెక్టర్ ప్లేట్ రూపకల్పనకు అనుగుణంగా ఉండాలి.
- స్ప్రింగ్స్:ఎంచుకున్న మెకానిజమ్స్లో రిటర్న్ ఫోర్స్ లేదా నియంత్రిత కదలికను అందించండి. వసంత ఎంపిక పని భారం, కుదింపు పరిధి, అలసట జీవితం, ఆపరేటింగ్ ఉష్ణోగ్రత మరియు అందుబాటులో ఉన్న ఇన్స్టాలేషన్ స్థలాన్ని పరిగణించాలి.
- లొకేటింగ్ రింగ్:ఇంజెక్షన్ మెషిన్ నాజిల్ మరియు లొకేటింగ్ ఓపెనింగ్కు సంబంధించి అచ్చును ఉంచుతుంది. దీని కొలతలు తప్పనిసరిగా మెషిన్ ఇంటర్ఫేస్ మరియు అచ్చు యొక్క స్ప్రూ అమరికతో సరిపోలాలి.
- స్ప్రూ బుషింగ్:మెషిన్ నాజిల్ నుండి మోల్డ్ రన్నర్ సిస్టమ్లోకి కరిగిన ప్లాస్టిక్ కోసం ప్రవేశ మార్గాన్ని అందిస్తుంది. నాజిల్ వ్యాసార్థం, కక్ష్య కొలతలు మరియు సీటింగ్ జ్యామితి అనుకూలంగా ఉండాలి.
- ప్లేట్లు ధరించండి:స్లయిడర్లు మరియు ఇతర కదిలే మోల్డ్ మెకానిజమ్స్ వంటి ప్రాంతాల్లో స్లైడింగ్ కాంటాక్ట్ ఉపరితలాలను రక్షించండి. దుస్తులు ఆమోదయోగ్యం కాని స్థాయికి చేరుకున్నప్పుడు వాటిని భర్తీ చేయవచ్చు, ఖరీదైన అచ్చు నిర్మాణాలను రక్షించడంలో సహాయపడుతుంది.
- గైడ్ ఉపకరణాలు:నిర్దిష్ట అచ్చు లేఅవుట్ల కోసం అదనపు గైడ్లు, స్టాప్లు మరియు అమరిక భాగాలు ఉండవచ్చు. ఖచ్చితమైన కాన్ఫిగరేషన్ ఆమోదించబడిన అచ్చు డ్రాయింగ్ను అనుసరించాలి.
- తాళాలు మరియు పరిమితి భాగాలు:అచ్చు కదలిక యొక్క ఎంచుకున్న దశలను నియంత్రించండి లేదా వాటికి అవసరమైన డిజైన్లలో స్థాన విధులను అందించండి.
- సీల్స్ మరియు ప్లగ్స్:అచ్చు రూపకల్పన ద్వారా పేర్కొన్న చోట కూలింగ్ ఛానల్ మరియు ఫ్లూయిడ్ సర్క్యూట్ అవసరాలకు మద్దతు. వారి పదార్థం మరియు ఒత్తిడి రేటింగ్ ఆపరేటింగ్ పరిస్థితులకు తగినదిగా ఉండాలి.
ప్రతి అచ్చుకు ఈ జాబితాలోని ప్రతి భాగం అవసరం లేదు. ఉదాహరణకు, ఒక ప్రాథమిక అచ్చుకు లిఫ్టర్లు లేదా సంక్లిష్టమైన లాకింగ్ బ్లాక్లు అవసరం ఉండకపోవచ్చు, అయితే సైడ్ అండర్కట్లతో కూడిన అచ్చు దాని కదలిక క్రమాన్ని పూర్తి చేయడానికి స్లయిడర్లు, యాంగిల్ పిన్లు మరియు వేర్ ప్లేట్లపై ఆధారపడి ఉంటుంది. కాంపోనెంట్ లిస్ట్ అచ్చు అసెంబ్లీ డ్రాయింగ్ మరియు మెటీరియల్స్ బిల్లు నుండి రూపొందించబడాలి, ప్రతి భాగానికి స్పష్టమైన ఫంక్షన్ మరియు రిఫరెన్స్ నంబర్ కేటాయించబడుతుంది.
Moldburger Mold Industry Co., Ltd. గైడ్ పిల్లర్లు మరియు వేర్ ప్లేట్లు, గైడ్లు మరియు ఇతర అచ్చు ఉపకరణాలు మరియు ఎజెక్టర్ పిన్స్ మరియు ఎజెక్టర్ స్లీవ్లను దాని మోల్డ్ కాంపోనెంట్ కేటగిరీలలో జాబితా చేస్తుంది. ఈ భాగాలను సోర్సింగ్ చేసినప్పుడు, మా కొనుగోలు స్పెసిఫికేషన్ కాంపోనెంట్ రకం, డ్రాయింగ్ నంబర్, మెటీరియల్, కాఠిన్యం, కొలతలు, ఉపరితల చికిత్స మరియు పరిమాణాన్ని గుర్తించాలి. ఇది విభిన్న కార్యాచరణ అవసరాలను కలిగి ఉండే దృశ్యపరంగా సారూప్య భాగాల మధ్య అస్పష్టతను తగ్గిస్తుంది.
మెటీరియల్స్, టాలరెన్స్లు మరియు తయారీ నాణ్యతను ఎలా మూల్యాంకనం చేయాలి?
మెటీరియల్ పేరు లేదా మెషీన్ జాబితా ద్వారా మాత్రమే ఖచ్చితత్వం స్థాపించబడదు. ఇది డిజైన్ అవసరాలు, ముడి పదార్థాల పరిస్థితి, మ్యాచింగ్ ప్రక్రియలు, వేడి చికిత్స, గ్రౌండింగ్, అసెంబ్లీ మరియు తనిఖీ మధ్య నియంత్రిత సంబంధం యొక్క ఫలితం. ఒక భాగం దాని నామమాత్రపు కొలతలకు అనుగుణంగా ఉండవచ్చు, అయితే దాని ఫ్లాట్నెస్, సమాంతరత, ఏకాగ్రత, కాఠిన్యం లేదా ఉపరితల ముగింపు అనువర్తనానికి అనుచితంగా ఉంటే పేలవంగా పని చేస్తుంది. అందువల్ల కొనుగోలుదారులు ఉత్పత్తి వివరణతో పాటు తయారీ మరియు తనిఖీ అవసరాలను అంచనా వేయాలి.
కాంపోనెంట్ ఫంక్షన్లకు స్టీల్ గ్రేడ్లు ఎలా సరిపోలాలి?
వేర్వేరు అచ్చు భాగాలు వివిధ రకాల యాంత్రిక ఒత్తిడిని మరియు ధరలను అనుభవిస్తాయి. ఒక పెద్ద ప్లేట్ తప్పనిసరిగా నిర్మాణాత్మక మద్దతును అందించాలి మరియు దాని జ్యామితిని నిర్వహించాలి. ఒక గైడ్ పిల్లర్ పదేపదే స్లైడింగ్ పరిచయాన్ని అనుభవిస్తుంది. ఎజెక్టర్ పిన్ సంపీడన శక్తి, ఘర్షణ మరియు పునరావృత కదలికలకు గురవుతుంది. ప్రతి భాగం కోసం ఒక మెటీరియల్ని ఎంచుకోవడం ఈ విభిన్న ఆపరేటింగ్ పరిస్థితులను విస్మరిస్తుంది.
Moldburger Mold Industry Co., Ltd. ప్రచురించిన ఉత్పత్తి సమాచారం P20, 4140, H13, స్టెయిన్లెస్ స్టీల్ మరియు S7తో సహా మోల్డ్-బేస్ అప్లికేషన్ల కోసం అనేక ఉక్కు ఎంపికలను గుర్తిస్తుంది. జాబితా చేయబడిన వివరణలు P20ని సాధారణ-ప్రయోజన అచ్చు అప్లికేషన్లు మరియు మంచి మెషినబిలిటీతో, బలం మరియు మొండితనంతో 4140, వేడి నిరోధకతతో H13, తుప్పు నిరోధకతతో స్టెయిన్లెస్ స్టీల్ మరియు ఇంపాక్ట్ రెసిస్టెన్స్తో S7ని అనుబంధిస్తాయి. ఇవి ఎంపిక సూచనలు, పరస్పరం మార్చుకోగల హామీలు కాదు. సరైన గ్రేడ్ భాగం, రెసిన్, ప్రాసెసింగ్ ఉష్ణోగ్రత, ఊహించిన దుస్తులు మరియు నిర్వహణ అవసరాలపై ఆధారపడి ఉంటుంది.
ఉదాహరణకు, P20 అనేక సాధారణ-ప్రయోజన ప్లేట్లకు అనుకూలంగా ఉండవచ్చు, అయితే H13 తరచుగా పరిగణించబడుతుంది, ఇక్కడ అధిక ఉష్ణ డిమాండ్లు లేదా నిర్దిష్ట దుస్తులు పరిస్థితులు దాని వినియోగాన్ని సమర్థిస్తాయి. తుప్పు నిరోధకత ముఖ్యమైన అప్లికేషన్లలో స్టెయిన్లెస్ గ్రేడ్ సంబంధితంగా ఉండవచ్చు, అయితే ఖచ్చితమైన గ్రేడ్ మరియు హీట్ ట్రీట్మెంట్కు ఇంకా నిర్ధారణ అవసరం. కొనుగోలుదారు ప్లేట్ యొక్క బేస్ మెటీరియల్ మరియు ఇన్సర్ట్లు, గైడ్ ఎలిమెంట్స్, ఎజెక్టర్లు మరియు వేర్ కాంపోనెంట్ల కోసం ఉపయోగించే మెటీరియల్ల మధ్య కూడా తేడాను గుర్తించాలి.
వేడి చికిత్స మరొక ముఖ్యమైన అంశం. కాఠిన్యం ఇండెంటేషన్ మరియు ధరించడానికి నిరోధకతను ప్రభావితం చేస్తుంది, అయితే కాఠిన్యం మాత్రమే మొండితనాన్ని, డైమెన్షనల్ స్థిరత్వాన్ని లేదా పగుళ్లకు నిరోధకతను వివరించదు. కఠినమైన మ్యాచింగ్ తర్వాత ఒక భాగం గట్టిపడినట్లయితే, తయారీ ప్రణాళిక సాధ్యమైన వక్రీకరణకు మరియు ముగింపు గ్రౌండింగ్ అవసరాన్ని పరిగణనలోకి తీసుకోవాలి. క్లోజ్ ఫిట్లు అవసరమయ్యే భాగాల కోసం, చివరి మ్యాచింగ్ మరియు హీట్ ట్రీట్మెంట్ దశల తర్వాత మాత్రమే తనిఖీ జరగాలి.
ఏ డైమెన్షనల్ టాలరెన్స్లు అత్యంత సన్నిహిత దృష్టికి అర్హమైనవి?
అచ్చు డ్రాయింగ్లోని ప్రతి కోణానికి ఒకే క్రియాత్మక ప్రాముఖ్యత ఉండదు. ఒక ప్లేట్ యొక్క మొత్తం పొడవు మరియు వెడల్పు సాపేక్షంగా విస్తృత సహనాన్ని కలిగి ఉండవచ్చు, అయితే గైడ్ హోల్స్, లొకేటింగ్ ఫీచర్స్, ఇన్సర్ట్ పాకెట్స్ మరియు స్లైడింగ్ ఇంటర్ఫేస్లకు చాలా దగ్గరి నియంత్రణ అవసరం కావచ్చు. ఉపయోగకరమైన తనిఖీ ప్రణాళిక కీలకమైన-పనితీరు కొలతలను గుర్తిస్తుంది మరియు అవి ఎలా కొలవబడతాయో నిర్వచిస్తుంది.
శ్రద్ధ అవసరమయ్యే సాధారణ ప్రాంతాలు:
- ప్లేట్ ఫ్లాట్నెస్ మరియు సమాంతరత:అచ్చు ఎలా మూసివేయబడుతుందో మరియు అసెంబ్లీ అంతటా బిగింపు లోడ్లు ఎలా పంపిణీ చేయబడతాయో ప్రభావితం చేయండి.
- గైడ్ హోల్ స్థానం:గైడ్ సిస్టమ్ మరియు కేవిటీ మరియు కోర్ ప్లేట్ల మధ్య సంబంధాన్ని నిర్ణయిస్తుంది.
- గైడ్ పిల్లర్ వ్యాసం మరియు సూటిగా:రన్నింగ్ ఫిట్, ఫ్రిక్షన్ మరియు రిపీటబుల్ అలైన్మెంట్ను ప్రభావితం చేస్తుంది.
- పాకెట్ కొలతలు చొప్పించండి:కుహరం మరియు కోర్ ఇన్సర్ట్లను సరిగ్గా గుర్తించి ఉంచవచ్చో లేదో నిర్ణయించండి.
- ఎజెక్టర్ రంధ్రం స్థానం మరియు వ్యాసం:పిన్ కదలిక మరియు రుద్దడం లేదా మూర్ఛ యొక్క ప్రమాదాన్ని ప్రభావితం చేస్తుంది.
- విభజన ఉపరితల పరిస్థితి:పేలవమైన పరిచయం లేదా దెబ్బతినడం వల్ల అచ్చు మూసివేత మరియు ఫ్లాష్ ప్రమాదాన్ని ప్రభావితం చేస్తుంది.
- మౌంటు మరియు లొకేటింగ్ లక్షణాలు:ఇంజెక్షన్ మెషీన్ మరియు ఆమోదించబడిన అచ్చు రూపకల్పనతో సరిపోలాలి.
ProSeries మోల్డ్-బేస్ పేజీ ప్లేట్లు మరియు భాగాల కోసం CNC మ్యాచింగ్ను జాబితా చేస్తుంది మరియు ఖచ్చితమైన అమరిక మరియు ఫిట్ని సాధించడానికి ఉద్దేశించిన తయారీ విధానాన్ని వివరిస్తుంది. ప్రత్యేక అచ్చు-తయారీ వివరణ పేజీ 150 mm నుండి 150 mm నుండి 600 mm వరకు 600 mm వరకు ప్రామాణిక పరిమాణ పరిధిని, Ra 0.4 మైక్రోమీటర్ల యొక్క ప్రామాణిక ఉపరితల ముగింపు మరియు క్లిష్టమైన కొలతలపై ప్లస్ లేదా మైనస్ 0.01 mm యొక్క సహనాన్ని జాబితా చేస్తుంది. ఈ గణాంకాలు ఆ ప్రచురించిన స్పెసిఫికేషన్కు చెందినవి మరియు ప్రతి మోల్డ్-బేస్ సిరీస్ లేదా వ్యక్తిగత కాంపోనెంట్కు స్వయంచాలకంగా వర్తించకూడదు.
మరొక ఇంజెక్షన్ మోల్డ్ బేస్ పేజీ ప్రామాణిక పరిమాణాలు, ఉపరితల ముగింపు సమాచారం మరియు మోడల్ సిరీస్ల యొక్క విభిన్న సెట్లను జాబితా చేస్తుంది. ప్రచురించబడిన ఉత్పత్తి పేజీలు వేర్వేరు కాన్ఫిగరేషన్లను వివరించవచ్చు కాబట్టి, కొనుగోలుదారులు ఎంచుకున్న మోడల్ కోసం ఒక ఏకీకృత డ్రాయింగ్ మరియు స్పెసిఫికేషన్ షీట్ను అభ్యర్థించాలి. చివరి కొటేషన్ ప్రతి క్లిష్టమైన కోణానికి ఏ సహనం వర్తిస్తుంది, ఉపరితల కరుకుదనం ఎలా కొలుస్తారు మరియు తనిఖీ రికార్డులు ఆర్డర్తో సరఫరా చేయబడిందా అని పేర్కొనాలి.
ఏ తయారీ మరియు తనిఖీ ప్రక్రియలు పునరావృతతను సమర్ధిస్తాయి?
అచ్చు రూపకల్పన ద్వారా అవసరమైన కొలతలు మరియు లక్షణాలకు అనుసంధానించబడినప్పుడు మాత్రమే మ్యాచింగ్ సామర్ధ్యం సంబంధితంగా ఉంటుంది. CNC మిల్లింగ్ మరియు డ్రిల్లింగ్ ప్లేట్ ప్రొఫైల్లు, రంధ్రాలు, పాకెట్స్ మరియు మౌంటు ఫీచర్లను ఉత్పత్తి చేయడానికి ఉపయోగించబడతాయి. ఖచ్చితమైన గ్రౌండింగ్ ఫ్లాట్నెస్, సమాంతరత మరియు ఉపరితల స్థితిని మెరుగుపరుస్తుంది. వైర్ EDM అనేది సాంప్రదాయిక కట్టింగ్ ద్వారా ఉత్పత్తి చేయడం కష్టతరమైన ప్రొఫైల్లు లేదా లక్షణాల కోసం ఉపయోగించబడుతుంది. పేర్కొన్న కాఠిన్యాన్ని సాధించడానికి హీట్ ట్రీట్మెంట్ అవసరం కావచ్చు, అయితే డైమెన్షనల్ ఇన్స్పెక్షన్ పూర్తయిన భాగం డ్రాయింగ్కు అనుగుణంగా ఉందో లేదో నిర్ధారిస్తుంది.
Moldburger Mold Industry Co., Ltd. యొక్క కంపెనీ ప్రొఫైల్ Makino, Dawei మరియు FANUC నుండి CNC మెషీన్లు, మాకినో మరియు సోడిక్ నుండి ఎలక్ట్రికల్ డిశ్చార్జ్ మెషీన్లు, స్లో వైర్-ఫీడింగ్ మెషీన్లు, ఒకామోటో గ్రైండర్లు, లాత్లు మరియు హెక్సాగాన్ కోఆర్డినేట్ కొలిచే పరికరాలను జాబితా చేస్తుంది. ఇది 30 మంది డిజైన్ ఇంజనీర్లు మరియు 100 కంటే ఎక్కువ ప్రొఫెషనల్ మరియు సాంకేతిక సిబ్బందితో కూడిన బృందాన్ని కూడా నివేదిస్తుంది. ఈ ప్రచురించిన వనరులు కంపెనీ వివరించిన పరికరాలు మరియు సిబ్బంది పరిధిని సూచిస్తాయి, అయితే వ్యక్తిగత ఆర్డర్ కోసం ఉపయోగించే ప్రక్రియ దాని వాస్తవ తయారీ ప్రణాళికకు వ్యతిరేకంగా నిర్ధారించబడాలి.
రేఖాగణిత లక్షణాలను తనిఖీ చేయడానికి మరియు ఇంజనీరింగ్ డ్రాయింగ్తో కొలిచిన స్థానాలను సరిపోల్చడానికి సమన్వయ కొలిచే యంత్రాన్ని ఉపయోగించవచ్చు. సరళమైన కొలతలు కోసం, క్రమాంకనం చేయబడిన గేజ్లు, మైక్రోమీటర్లు, బోర్ గేజ్లు, ఎత్తు గేజ్లు మరియు ఉపరితల కరుకుదనం సాధనాలు సముచితంగా ఉండవచ్చు. తనిఖీ చేయబడుతున్న సహనం మరియు జ్యామితి ప్రకారం తనిఖీ పద్ధతిని ఎంచుకోవాలి. పరికరం తగిన రిజల్యూషన్, అమరిక స్థితి మరియు నిర్వచించిన కొలత విధానాన్ని కలిగి ఉన్నప్పుడు మాత్రమే కొలత ఫలితం అర్థవంతంగా ఉంటుంది.
నాణ్యతా డాక్యుమెంటేషన్లో మెటీరియల్ సర్టిఫికేట్, పేర్కొన్న చోట కాఠిన్యం నివేదిక, క్లిష్టమైన లక్షణాల కోసం డైమెన్షనల్ ఇన్స్పెక్షన్ ఫలితాలు మరియు డ్రాయింగ్కు అవసరమైన ఏదైనా ప్రత్యేక ప్రక్రియ యొక్క రికార్డులు ఆదర్శంగా ఉండాలి. పునరావృతమయ్యే ఆర్డర్ల కోసం, ఆమోదించబడిన డ్రాయింగ్లు మరియు తనిఖీ ప్రమాణాలను ఉంచడం బ్యాచ్ల మధ్య స్థిరత్వాన్ని కొనసాగించడంలో సహాయపడుతుంది. ఒక భాగం ఇప్పటికే ఉన్న భాగాన్ని భర్తీ చేయడానికి ఉద్దేశించబడినట్లయితే, కొనుగోలుదారు అసలు డ్రాయింగ్ లేదా ధృవీకరించబడిన నమూనాను అందించాలి మరియు మునుపటి పునర్విమర్శ నుండి ఏవైనా మార్పులను గుర్తించాలి.
కొనుగోలుదారులు సోర్సింగ్ మరియు అసెంబ్లీ నష్టాలను ఎలా తగ్గించగలరు?
సేకరణ బృందాలు తరచుగా యూనిట్ ధర మరియు డెలివరీ సమయం ద్వారా అచ్చు భాగాలను సరిపోల్చుతాయి. ఆ కారకాలు ముఖ్యమైనవి, కానీ అవి అనుకూలత, తనిఖీ అవసరాలు మరియు ఉత్పత్తి అంతరాయం యొక్క ధరకు వ్యతిరేకంగా అంచనా వేయబడాలి. తక్కువ-ధర గైడ్ కాంపోనెంట్ అకాలంగా ధరించడం వల్ల అమరిక సమస్యలు, నిర్వహణ పని మరియు తిరస్కరించబడిన అచ్చు భాగాలకు దారి తీయవచ్చు. సరిగ్గా పేర్కొన్న కాంపోనెంట్ ఎక్కువ కొనుగోలు ధరను కలిగి ఉండవచ్చు, అయితే అది డౌన్టైమ్ మరియు రీప్లేస్మెంట్ ఫ్రీక్వెన్సీని తగ్గిస్తే మెరుగైన జీవితచక్ర విలువను అందిస్తుంది.
ఆర్డర్ చేయడానికి ముందు, కింది సాంకేతిక సమీక్ష పాయింట్లను ఉపయోగించండి:
- అచ్చు రకం, ప్లేట్ అమరిక మరియు మెషిన్ ఇంటర్ఫేస్ను నిర్ధారించండి.
- తాజాగా ఆమోదించబడిన అచ్చు అసెంబ్లీ డ్రాయింగ్ మరియు కాంపోనెంట్ డ్రాయింగ్లను అందించండి.
- మెటీరియల్ గ్రేడ్లు, కాఠిన్యం అవసరాలు మరియు వేడి చికిత్స పరిస్థితులను గుర్తించండి.
- క్లిష్టమైన కొలతలు, రేఖాగణిత సహనం మరియు ఉపరితల కరుకుదనాన్ని పేర్కొనండి.
- భాగాలు తప్పనిసరిగా DME, HASCO, FUTABA లేదా మరొక నామినేటెడ్ ప్రమాణాన్ని అనుసరించాలా వద్దా అని నిర్ధారించండి.
- ఇప్పటికే ఉన్న అచ్చు భాగాలు మరియు ఉద్దేశించిన భర్తీ భాగాలతో పరస్పర మార్పిడిని తనిఖీ చేయండి.
- తనిఖీ పత్రాలు, ప్యాకేజింగ్, గుర్తింపు మరియు గుర్తించదగిన అవసరాలపై అంగీకరిస్తున్నారు.
- మ్యాచింగ్, హీట్ ట్రీట్మెంట్, గ్రౌండింగ్ మరియు తుది తనిఖీకి సంబంధించి డెలివరీ షెడ్యూల్ను సమీక్షించండి.
సరఫరాదారు ప్రచురించిన ఇంజెక్షన్ మోల్డ్ బేస్ సమాచారం DME, HASCO మరియు FUTABA అనుకూలతను సూచిస్తుంది. కొనుగోలుదారులు ఇప్పటికీ నిర్దిష్ట ప్రామాణిక సిరీస్ మరియు అవసరమైన కొలతలు గుర్తించాలి. "అంతర్జాతీయ ప్రమాణం" అనే పదబంధం దానికదే సరిపోదు ఎందుకంటే వివిధ సిస్టమ్లు వేర్వేరు కొలతలు, ఫిట్లు మరియు కాంపోనెంట్ కన్వెన్షన్లను ఉపయోగించవచ్చు. మా సాంకేతిక కొనుగోలు పత్రాలు ప్రామాణికం, పార్ట్ నంబర్ మరియు పునర్విమర్శలను పరస్పర మార్పిడి అవసరమయ్యే చోట పేర్కొనాలి.
అనుకూల ప్రాజెక్ట్ల కోసం, Moldburger Mold Industry Co., Ltd. డ్రాయింగ్లను సమీక్షించడం, అవసరమైన ప్లేట్ మరియు కాంపోనెంట్ కాన్ఫిగరేషన్ను తయారు చేయడం మరియు సంబంధిత నాణ్యత సమాచారాన్ని అందించడం వంటి వాటి సామర్థ్యాన్ని అంచనా వేయవచ్చు. మా ఫ్యాక్టరీ సమన్వయం ఉత్పత్తికి ముందు సాంకేతిక ప్రశ్నలను పరిష్కరించడంపై దృష్టి పెట్టాలి, ముఖ్యంగా ఆర్డర్లో ప్రామాణికం కాని కొలతలు లేదా భర్తీ భాగాలు ఉంటాయి. స్పష్టమైన ఆమోద ప్రక్రియ మ్యాచింగ్ ప్రారంభించిన తర్వాత నివారించదగిన పునర్విమర్శలను నిరోధించడంలో సహాయపడుతుంది.
తీర్మానం
ఖచ్చితమైన ఇంజెక్షన్ అచ్చు స్థిరమైన అచ్చు బేస్ మరియు ప్రామాణిక భాగాల సమన్వయ సమితిపై ఆధారపడి ఉంటుంది. క్లాంపింగ్ ప్లేట్లు, కేవిటీ మరియు కోర్ ప్లేట్లు, సపోర్ట్ ప్లేట్లు, స్పేసర్ బ్లాక్లు మరియు ఎజెక్టర్ హౌసింగ్లు నిర్మాణాత్మక పునాదిని అందిస్తాయి. గైడ్ స్తంభాలు, బుషింగ్లు, ఎజెక్టర్ పిన్స్, స్లీవ్లు, రిటర్న్ పిన్స్, లొకేటింగ్ రింగ్లు, స్ప్రూ బుషింగ్లు మరియు వేర్ కాంపోనెంట్లు ఖచ్చితమైన కదలిక మరియు విశ్వసనీయమైన భాగాన్ని విడుదల చేయడానికి మద్దతు ఇస్తాయి. మెటీరియల్ ఎంపిక, డైమెన్షనల్ కంట్రోల్, మెషిన్ అనుకూలత మరియు తనిఖీ రికార్డులు ఈ భాగాలు ఉద్దేశించిన విధంగా కలిసి పని చేస్తాయో లేదో నిర్ణయిస్తాయి.
Moldburger Mold Industry Co., Ltd.ప్రచురించిన మెటీరియల్ స్పెసిఫికేషన్లు, మ్యాచింగ్ వనరులు మరియు తనిఖీ పరికరాల ద్వారా మద్దతు ఇచ్చే అచ్చు-బేస్ మరియు స్టాండర్డ్-కాంపోనెంట్ సొల్యూషన్లను అందిస్తుంది. మీరు కొత్త ఇంజెక్షన్ మోల్డ్ను అభివృద్ధి చేస్తుంటే లేదా రీప్లేస్మెంట్ కాంపోనెంట్లను సోర్సింగ్ చేస్తుంటే, మా బృందానికి మీ డ్రాయింగ్లు, మెటీరియల్ అవసరాలు, మెషీన్ వివరాలు మరియు ఊహించిన ఉత్పత్తి పరిస్థితులను పంపండి. మీ టూలింగ్ ప్రాజెక్ట్ కోసం తగిన కాన్ఫిగరేషన్ను గుర్తించడానికి సాంకేతిక సమీక్ష మరియు కొటేషన్ను అభ్యర్థించండి.
తరచుగా అడిగే ప్రశ్నలు
ప్ర: అచ్చు బేస్ మరియు ప్రామాణిక అచ్చు భాగాల మధ్య తేడా ఏమిటి?
A: అచ్చు బేస్ అనేది కుహరం, కోర్, గైడింగ్ సిస్టమ్ మరియు ఎజెక్షన్ మెకానిజంను కలిగి ఉండే ప్లేట్లు మరియు సహాయక మూలకాల యొక్క నిర్మాణాత్మక అసెంబ్లీ. గైడ్ పిల్లర్లు, గైడ్ బుషింగ్లు, ఎజెక్టర్ పిన్స్, ఎజెక్టర్ స్లీవ్లు, రిటర్న్ పిన్లు, లొకేటింగ్ రింగ్లు మరియు స్ప్రూ బుషింగ్లు వంటి అసెంబ్లీ లోపల లేదా చుట్టూ ఇన్స్టాల్ చేయబడిన ఫంక్షనల్ భాగాలు ప్రామాణిక అచ్చు భాగాలు. అచ్చు ఆధారం నిర్మాణ మద్దతును అందిస్తుంది, అయితే ప్రామాణిక భాగాలు అమరిక, కదలిక, స్థానాలు మరియు పార్ట్ విడుదలను నియంత్రిస్తాయి. నమ్మదగిన అచ్చు ఆపరేషన్ను సాధించడానికి రెండూ తప్పనిసరిగా కలిసి పేర్కొనబడాలి.
Q: ఖచ్చితమైన ఇంజెక్షన్ అచ్చు స్థావరాల కోసం సాధారణంగా ఉపయోగించే ఉక్కు ఏది?
A: P20 మరియు 1.2311 ప్రీ-హార్డెన్డ్ స్టీల్ను సాధారణంగా సాధారణ-ప్రయోజన అచ్చు-బేస్ ప్లేట్ల కోసం ఉపయోగిస్తారు, ఎందుకంటే అవి మెషినబిలిటీ మరియు మెకానికల్ పనితీరు యొక్క ఆచరణాత్మక కలయికను అందిస్తాయి. అప్లికేషన్ ప్రకారం ఇతర గ్రేడ్లను ఎంచుకోవచ్చు. ఉదాహరణకు, 4140 బలం మరియు దృఢత్వంతో, H13 వేడి నిరోధకతతో, తుప్పు నిరోధకతతో స్టెయిన్లెస్ స్టీల్ మరియు ప్రభావ నిరోధకతతో S7 సంబంధం కలిగి ఉంటుంది. తుది ఎంపిక అచ్చు నిర్మాణం, రెసిన్, ఆపరేటింగ్ ఉష్ణోగ్రత, దుస్తులు ధరించే పరిస్థితులు, అవసరమైన కాఠిన్యం మరియు సరఫరాదారు యొక్క మెటీరియల్ డాక్యుమెంటేషన్ను పరిగణించాలి.
ప్ర: ఇంజెక్షన్ అచ్చు ఖచ్చితత్వంలో గైడ్ పిల్లర్లు మరియు బుషింగ్లు ఎందుకు ముఖ్యమైనవి?
A: గైడ్ స్తంభాలు మరియు బుషింగ్లు అచ్చు తెరుచుకోవడం మరియు మూసివేయడం వంటి రెండు అచ్చు భాగాల సాపేక్ష స్థానాన్ని నియంత్రిస్తాయి. సరిగ్గా సరిపోలిన భాగాలు కుహరం మరియు కోర్ ఉద్దేశించిన స్థానంలో కలవడానికి సహాయపడతాయి, అవాంఛిత కదలికను తగ్గించడం మరియు విడిపోయే ఉపరితలాలను రక్షించడం. వాటి వ్యాసం, నిఠారుగా, సరిపోయే, కాఠిన్యం, ఉపరితల ముగింపు మరియు సరళత అవసరాలు అన్నీ పనితీరును ప్రభావితం చేస్తాయి. అధిక క్లియరెన్స్ తప్పుగా అమర్చడానికి దోహదపడుతుంది, అయితే మితిమీరిన బిగుతుగా ఉండటం వల్ల పునరావృత ఆపరేషన్ సమయంలో ఘర్షణ, స్కోరింగ్ లేదా నిర్భందించవచ్చు.
ప్ర: ప్లాస్టిక్ ఇంజెక్షన్ అచ్చు కోసం ఎజెక్టర్ పిన్లను ఎలా ఎంచుకోవాలి?
A: ఎజెక్టర్ పిన్లను మౌల్డ్ చేసిన భాగం యొక్క జ్యామితి, గోడ మందం, మెటీరియల్ సంకోచం, డ్రాఫ్ట్ మరియు ఆశించిన ఎజెక్షన్ రెసిస్టెన్స్ ప్రకారం ఎంచుకోవాలి. వారి సంప్రదింపు స్థానాలు కనిపించే గుర్తులు లేదా భాగాన్ని వక్రీకరించకుండా విడుదల శక్తిని పంపిణీ చేయాలి. పిన్ వ్యాసం, పొడవు, తల శైలి, చిట్కా జ్యామితి, కాఠిన్యం మరియు ఎజెక్టర్ ప్లేట్లోని ఫిట్ను అచ్చు డ్రాయింగ్కు వ్యతిరేకంగా తనిఖీ చేయాలి. ఎజెక్టర్ స్లీవ్లు స్థూపాకార బాస్లు లేదా చుట్టుపక్కల కాంటాక్ట్ ఉపరితలం అవసరమయ్యే కోర్ పిన్ల చుట్టూ మరింత అనుకూలంగా ఉండవచ్చు.
ప్ర: అనుకూలీకరించిన అచ్చు బేస్ను ఆర్డర్ చేసేటప్పుడు కొనుగోలుదారులు ఏ సమాచారాన్ని అందించాలి?
A: కొనుగోలుదారులు తాజా మోల్డ్ అసెంబ్లీ డ్రాయింగ్, ప్లేట్ కొలతలు, మెషిన్ మోడల్, టై-బార్ స్పేసింగ్, ప్లాటెన్ వివరాలు, రింగ్ మరియు మౌంటు అవసరాలను గుర్తించడం, ఎజెక్టర్ ఇంటర్ఫేస్, కుహరం అమరిక, రెసిన్ రకం మరియు ఊహించిన ఉత్పత్తి పరిస్థితులను అందించాలి. ఆర్డర్ మెటీరియల్ గ్రేడ్లు, కాఠిన్యం, క్రిటికల్ టాలరెన్స్లు, ఉపరితల ముగింపు, వర్తించే ప్రమాణాలు మరియు అవసరమైన తనిఖీ పత్రాలను కూడా పేర్కొనాలి. కొటేషన్కు ముందు ఈ సమాచారాన్ని అందించడం తయారీదారు అనుకూలతను అంచనా వేయడానికి, ప్రత్యేక మ్యాచింగ్ అవసరాలను గుర్తించడానికి మరియు డైమెన్షనల్ లేదా అసెంబ్లీ సమస్యల ప్రమాదాన్ని తగ్గించడంలో సహాయపడుతుంది.
విచారణ పంపండి
X
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్ను విశ్లేషించడానికి మరియు కంటెంట్ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు.
గోప్యతా విధానం